Últimos contenidos de Procesos y Tecnología

All Pet Food acompañó la 10.ª edición del Seminario de Extrusión de JBT Marel, Wenger y Extru-Tech en Brasil
Extrusión

3+ MIN

All Pet Food acompañó la 10.ª edición del Seminario de Extrusión de JBT Marel, Wenger y Extru-Tech en Brasil

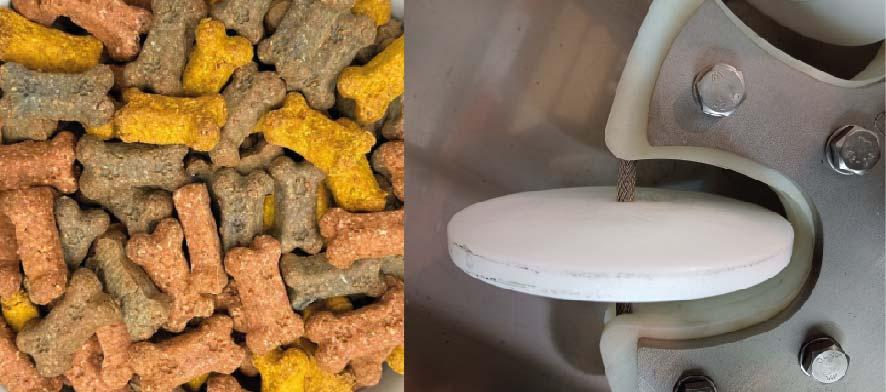
Realizado en el Centro de Demostraciones de JBT Marel, el seminario combinó presentaciones técnicas, demostraciones prácticas y actividades vinculadas a diferentes etapas de la producción. La programación abordó temas como operación eficiente de plantas de extrusión, molienda fina, extrusión de doble tornillo, preparación de carne, texturas y snacks, secado y sistemas de control. El evento contó también con Northwind, KSE y Tietjen como patrocinadores.
 
Uno de los momentos destacados fue una transmisión en vivo desde Sabetha, Kansas, donde los participantes pudieron conocer una demostración relacionada con alimentos con alto contenido de carne fresca. Según Osvaldo Muñoz, director comercial de la empresa, la experiencia forma parte de la intención de ampliar progresivamente los procesos presentados durante el seminario.

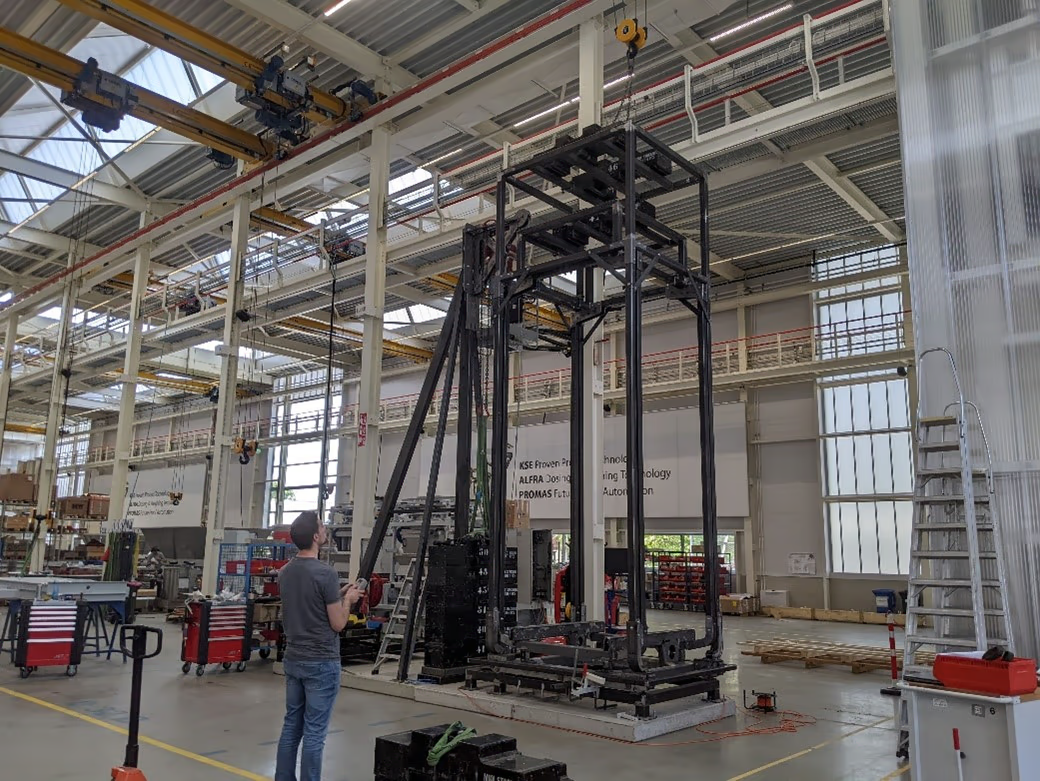
La agenda también incluyó una visita a la planta de fabricación de equipos en Valinhos, São Paulo, donde los participantes pudieron conocer de cerca las instalaciones y los procesos vinculados a la fabricación de las soluciones tecnológicas presentadas durante el encuentro.
 
Para Muñoz, uno de los principales objetivos del seminario fue acercar las nuevas tecnologías a los profesionales de la región. 'La idea es congregar a la mayor cantidad de clientes posible de Latinoamérica, de habla hispana, para poder actualizarlos y poner en perspectiva las nuevas tecnologías que tenemos en el grupo de JBT Marel, Wenger y Extru-Tech', explicó. 'El principal objetivo es hacer una transferencia tecnológica'.

La décima edición representó además un hito para el seminario. 'Todos los años hemos ido creciendo, hay más interés, y obviamente el décimo año representa un hito importante', señaló Muñoz. Esta edición también marcó la primera realización del encuentro con el grupo integrado, junto con Source Technology.

Esta integración permitió ampliar el alcance de los contenidos. 'Antiguamente nos enfocábamos mucho más en temas de extrusión. Hoy día podemos hablar de alimentos húmedos, preparación de carne fresca, treats y un montón de otros procesos que apuntan al mercado de alimentos de mascota', destacó.

El encuentro contó con participantes de alrededor de 10 países y entre 15 y 17 empresas, con un perfil principalmente compuesto por tomadores de decisiones, gerentes, gerentes de proyectos y CEOs. Según Muñoz, el objetivo es mostrarles 'el futuro, hacia dónde va la industria, cuáles son las tendencias, las tecnologías que van en esa dirección', para contribuir a una mirada más amplia y a la toma de decisiones dentro de sus compañías.
 
De cara a las próximas ediciones, la organización busca continuar ampliando los procesos y las demostraciones. 'La idea a futuro es ir aumentando, ir mostrando otros procesos, ir haciendo cada vez procesos más sofisticados, mostrar tecnologías nuevas e ir a la vanguardia', concluyó Muñoz.

Desde All Pet Food, acompañamos esta décima edición para acercar a nuestra comunidad las principales tendencias, tecnologías y protagonistas de la industria pet food.

Descubre las tecnologías y soluciones de JBT Marel, Wenger y Extrutech en: https://jbtmarel.com/en/ Fuente: All Pet Food

Más allá del antioxidante: la rancidez como punta del iceberg
Seguridad alimentaria

6+ MIN

Más allá del antioxidante: la rancidez como punta del iceberg

La reacción natural frente a la detección de reclamos es incrementar la cantidad de antioxidante en el producto, sin embargo, pasa a ser de suma importancia el sistema de trazabilidad como fuente de información, el conocimiento del proceso productivo y el manejo del producto hasta que llega al cliente final.
Materias primas: el punto de partida
El control de las materias primas utilizadas es el punto crítico del proceso y desde donde podemos prevenir, con mayor impacto, los problemas de oxidación.

Trabajar con proveedores confiables es clave, pero no siempre suficiente. Debemos entender en qué condiciones estamos recibiendo las materias primas, y eso se logra a través de los análisis.

En materias primas con mayor contenido de grasa hay tres análisis principales que nos permiten entender en qué parte del proceso de oxidación se encuentran:
  Índice de acidez: es uno de los primeros análisis que se suele tener disponible y mide la cantidad de ácidos grasos libres. Su resultado brinda información sobre el estado de degradación, asociado principalmente a malas condiciones de conservación.
  Índice de peróxidos: su valor nos introduce en el proceso de oxidación, ya que mide los peróxidos que se forman en las primeras etapas, y que indican si esa oxidación está comenzando. Es clave entender que son compuestos inestables, por lo que, dependiendo en qué instancia del proceso se encuentran, pueden ser bajos o altos. Por este motivo, el resultado debe relacionarse con el valor de acidez.
  Índice de anisidina: indica las etapas avanzadas de oxidación cuando ya se tienen presentes los compuestos secundarios, asociados con el olor y sabor característicos de rancidez.  
Los resultados obtenidos por los análisis nos permiten tomar decisiones en base a información y valores de referencia. Lo importante es entender que una materia prima que inicia el estado de oxidación ya se encuentra en un proceso irreversible.
  El proceso productivo: el mayor consumidor de antioxidante
Cada etapa que involucre temperatura, humedad, oxígeno, luz o metales es un punto donde la oxidación puede desencadenarse y avanzar, haciendo que el antioxidante presente se consuma. El objetivo de los antioxidantes en esta instancia es brindar tiempo y colaborar en que la mezcla transcurra sin detonar el proceso de oxidación. Conocer cuáles son esos puntos críticos en cada planta es indispensable para diseñar una estrategia de protección eficaz.

En la molienda y el mezclado confluyen todas las materias primas, dentro de las cuales se incluyen las vitaminas y los minerales. Algunas vitaminas pueden actuar como prooxidantes y, en el caso de los minerales, como el hierro o el cobre, son metales que actúan como catalizadores. Este es uno de los puntos importantes de aplicación de antioxidante.

La extrusión es, sin dudas, el punto más crítico: las temperaturas por encima de los 120 °C, la presión y humedad elevadas hacen que sea la etapa de mayor consumo de antioxidante en el proceso. 

No obstante, todavía restan etapas que someten al producto a altas temperaturas, como el secado, y a grandes flujos de aire, como el enfriado. En esta última fase, aunque la temperatura ya no es el factor determinante, la exposición prolongada y continua al aire genera condiciones favorables para la oxidación, convirtiéndola en una de las etapas más subestimadas del proceso.

En el engrase se produce el segundo punto de aplicación para reforzar el antioxidante. Las grasas que se adicionan con el fin de brindar palatabilidad y/o cobertura, pueden ser utilizadas como vehículos para el antioxidante, que finalmente va a brindar protección a las partículas de alimento extrusado.

Por último, el envasado debe asegurar una barrera frente a la humedad, el aire y la luz durante toda la vida útil del producto. Sin embargo, aunque se tenga un proceso bien controlado, el producto puede verse comprometido si no se cuida una vez fuera de la planta.
Almacenamiento y distribución: el eslabón más difícil de controlar
La temperatura, la humedad y la exposición solar durante el almacenamiento y el transporte pueden desencadenar el proceso de oxidación de manera significativa, especialmente en climas con grandes amplitudes térmicas o temperaturas muy elevadas. El sistema FIFO (del inglés First In, First Out) entonces se convierte en una herramienta esencial que debe aplicarse en todos los eslabones de la cadena, desde la planta hasta los clientes finales. La rotación incorrecta del stock es una causa frecuente de reclamos que, en un inicio, se asumen como problemas de formulación.

Se debe trabajar en capacitación con distribuidores y puntos de venta, reconociendo que esto también es parte de la estrategia de gestión de estabilidad.

Por último, hay un punto más, que es el que señala si las políticas y controles están bien aplicados y eso se logra a través de la evidencia.
Monitoreo de producto terminado: no solo hay que controlar, sino validar
El monitoreo del producto terminado cumple una doble función: no solo se utiliza como control de calidad, sino también como una herramienta de validación del sistema. Los análisis de acidez, peróxidos, anisidina, residuos de antioxidantes y evaluaciones sensoriales permitir seguir la evolución de los parámetros a lo largo del tiempo.

Los estudios de estabilidad van a permitir verificar si la estrategia de antioxidantes es efectiva y si el producto alcanzará la vida útil esperada. Los estudios en tiempo real reflejan las verdaderas condiciones de almacenamiento y son los más representativos, pero requieren el tiempo completo de la vida útil para obtener resultados. Los estudios acelerados, en cambio, permiten obtener una proyección anticipada sometiendo al producto a condiciones controladas para acelerar su degradación, lo que resulta útil en etapas de desarrollo o frente a cambios de formulación. Este tipo de estudios fortalece la validación del sistema, pudiendo utilizarlos para sustentar cualquier decisión sobre la dosificación, los puntos de aplicación o las condiciones de proceso.

Si el sistema de monitoreo está bien diseñado, permitirá detectar desvíos de forma temprana y realizar cualquier ajuste que sea necesario antes de que lleguen al consumidor.
Conclusión
Los problemas de rancidez no pueden ser analizados de forma aislada, ya que son problemas multifactoriales que requieren de una visión del sistema completo. Para eso, es importante conocer nuestras materias primas, controlar nuestro proceso y tomar decisiones con información que lo sustenten. El objetivo es pasar de reaccionar a anticiparse, y entonces, el desafío ya no es elegir el mejor antioxidante, sino lograr diseñar un sistema confiable que lo respalde en todo momento. Por Ing. Mariana Piecenti, Process & Quality Advisor en BBR Industries 
Fuente: All Pet Food Magazine

Lo que está cambiando en el <em>packaging </em>pet food también está cambiando la codificación industrial
 
Packaging

4+ MIN

Lo que está cambiando en el packaging pet food también está cambiando la codificación industrial  

El crecimiento del sector, la diversificación de productos y la evolución de los materiales de envasado están obligando a muchos fabricantes a replantearse si su sistema de codificación está preparado para responder a las nuevas exigencias de producción.
  Y el reto ya no consiste únicamente en imprimir un código. Consiste en garantizar que ese código mantenga la misma calidad, independientemente del material del envase, la velocidad de la línea o el número de cambios de producción diarios.   Más referencias significan más cambios en la línea
El mercado del pet food evoluciona rápidamente. Las plantas producen cada vez más referencias: alimentos secos, húmedos, snacks, dietas veterinarias, productos funcionales y gamas premium.
  Esta diversificación implica más cambios de formato, más cambios de producto y una gestión mucho más dinámica de la información variable.
  Cada cambio requiere actualizar correctamente lotes, fechas, códigos internos o identificadores de producción. Cuantos más cambios se producen durante un turno, mayor es la importancia de que el sistema de codificación pueda integrarse con la línea y gestionar automáticamente la información correcta en cada referencia.   El envase ya no es el mismo
El packaging también está evolucionando.
  La reducción del peso de los envases, el desarrollo de estructuras monomateriales para facilitar el reciclaje y la utilización de nuevos films flexibles están modificando la superficie sobre la que debe realizarse el marcaje.
  Para un sistema de codificación, esto supone un reto importante. Un mismo código puede comportarse de forma muy diferente según el acabado superficial, la composición del material o la respuesta del sustrato frente a la tecnología de marcaje utilizada. Por eso, seleccionar una tecnología únicamente por velocidad o coste inicial ya no es suficiente.
  La compatibilidad con el material del envase se ha convertido en un criterio de decisión cada vez más importante.   La calidad del código influye mucho más de lo que parece
En muchas plantas, un código parece correcto porque puede leerse visualmente. Sin embargo, la calidad de un código puede verse comprometida por factores como el contraste, la definición de los caracteres, la uniformidad del marcado o la estabilidad durante toda la producción.
  Cuando esto ocurre, pueden aparecer rechazos en sistemas de visión, dificultades de lectura durante procesos logísticos o incidencias en controles de calidad. El resultado suele traducirse en reprocesos, desperdicio de envases o paradas innecesarias de la línea.
  Por eso, cada vez más fabricantes incorporan sistemas de inspección y verificación para asegurar que la calidad del código se mantiene constante durante toda la producción y no únicamente al inicio del turno.   Marcado láser UV de alta resolución sobre envase flexible para pet food. Códigos permanentes, legibles y sin consumibles.
¿Y qué ocurre cuando el espacio disponible es cada vez menor?
La cantidad de información que debe incluirse en un envase sigue aumentando.
  Aunque el número de lote y la fecha continúan siendo imprescindibles, muchas empresas ya incorporan códigos 2D para mejorar la trazabilidad interna, automatizar procesos logísticos o facilitar el acceso a información adicional del producto.
  Esto exige sistemas capaces de generar códigos de alta resolución que mantengan una lectura fiable incluso cuando el espacio disponible para el marcaje es reducido.
  No se trata únicamente de imprimir más información. Se trata de mantener la calidad del código cuando aumentan las exigencias del proceso.   El papel del láser UV en aplicaciones sobre film flexible
En aplicaciones sobre determinados films flexibles utilizados en el sector pet food, el láser UV representa una alternativa especialmente interesante.
  Al interactuar con el material sin utilizar tintas ni consumibles, permite obtener un marcaje permanente y de alta definición, manteniendo una excelente calidad en caracteres pequeños y códigos 2D.
  Además, al eliminar la gestión de tintas, disolventes o ribbons, reduce las intervenciones de mantenimiento asociadas a los consumibles y contribuye a mantener una mayor continuidad de producción.
  Como ocurre con cualquier tecnología de codificación, su idoneidad dependerá del tipo de material, de la velocidad de la línea y de los requisitos específicos de cada aplicación, por lo que la validación sobre muestras reales sigue siendo una fase esencial del proyecto.   La codificación ya forma parte de la estrategia de producción
La industria del pet food seguirá evolucionando. Habrá nuevos materiales, nuevos formatos de envase y una demanda creciente de información trazable a lo largo de toda la cadena de suministro.
  En este contexto, la codificación deja de ser un proceso aislado al final de la línea. Pasa a convertirse en un elemento que influye directamente en la productividad, la calidad, la eficiencia operativa y la capacidad de adaptación de la planta.
  Porque, cuando cambia el packaging, también cambian los requisitos del marcaje. Y prepararse para esa evolución empieza mucho antes de instalar un nuevo sistema de codificación. Fuente: Macsa ID

La presencia de microplásticos suscita preocupación sobre la composición de los alimentos comerciales para mascotas
Seguridad alimentaria

2+ MIN

La presencia de microplásticos suscita preocupación sobre la composición de los alimentos comerciales para mascotas

Investigadores de la Universidad de Sussex y la Universidad de Exeter, en el Reino Unido, detectaron la presencia de partículas microscópicas de plástico en el 76 % de los alimentos comerciales para mascotas analizados. Este hallazgo forma parte de un estudio publicado en la revista científica Environmental Toxicology and Chemistry.
  La investigación identificó estos componentes sintéticos en alimentos destinados a perros, gatos y puercoespines. Los hallazgos sirven como indicador para que el sector de la nutrición animal replantee sus procesos.
  ¿Qué tipos de alimentos para mascotas representan el mayor riesgo?
Según los datos obtenidos, los alimentos húmedos (como los sobres y los patés) fueron identificados como los que presentan mayor potencial de exposición diaria de las mascotas a estos compuestos.   El contacto continuo está atrayendo la atención de la comunidad veterinaria mundial, que busca comprender los efectos a largo plazo de estas sustancias invisibles en los cuerpos de los animales.   El rigor metodológico previene fallos en los análisis
Para garantizar la exactitud de los resultados, los científicos adoptaron rigurosos criterios de validación de laboratorio. Solo los resultados que mostraron un índice de similitud superior al 70 % fueron validados oficialmente por el equipo técnico.
  Todo el proceso incluyó controles de muestreo específicos para identificar y descartar cualquier contaminación ambiental, garantizando así la presencia de partículas de plástico en los productos comerciales.
  En relación con los microplásticos en los alimentos para mascotas
¿Qué porcentaje de contaminación indicó la investigación?
El estudio científico reveló que el 76% de los alimentos comerciales analizados contenían trazas y partículas microscópicas de plástico en su composición.
  ¿Qué productos exponen a los animales en mayor medida a estas partículas?
Según los investigadores implicados, el alimento húmedo ofrece el mayor potencial de exposición diaria de las mascotas a componentes plásticos.
  El estudio incluyó piensos formulados, ¿para qué especie animal?
Las muestras de alimentos comerciales para mascotas evaluadas por el equipo de científicos incluían productos destinados a perros, gatitos y puercoespines Fuente: Cães & Gatos

El mercado de alimentos para mascotas está prestando cada vez más atención al envasado
Envasado

2+ MIN

El mercado de alimentos para mascotas está prestando cada vez más atención al envasado

El mercado de alimentos húmedos para mascotas está sumando un nuevo competidor en el sector del envasado. Tetra Recart®, de Tetra Pak, ahora atenderá a esta categoría en expansión.
  La solución es el primer envase de cartón desarrollado para alimentos en porciones. Esto incluye comidas preparadas, productos a base de tomate, verduras y, ahora, comida húmeda para mascotas.   ¿Cómo funciona la tecnología?
La principal diferencia radica en la esterilización por autoclave. Este proceso esteriliza los alimentos una vez envasados, eliminando la necesidad de refrigeración antes de abrirlos.
  Según Danilo Zorzan, director de marketing de Tetra Pak Brasil, esta tecnología ayuda a preservar el sabor, la textura y el valor nutricional de los alimentos.
  Zorzan afirma que la esterilización con el producto ya envasado también refuerza la seguridad alimentaria . Según él, esto hace que Tetra Recart® sea adecuado tanto para categorías consolidadas como emergentes, como los alimentos húmedos para mascotas.   Por qué la comida para mascotas es una buena apuesta
El interés del sector en este segmento cuenta con respaldo financiero. Según la Asociación Brasileña de Empresas del Sector de Mascotas (Abempet) , los alimentos para mascotas generan alrededor de R$ 41 mil millones, lo que equivale a más de la mitad de los ingresos totales del sector.
  Consciente de esta tendencia, Tetra Pak lleva trabajando junto con el sector desde 2025, proporcionando equipos y soluciones centradas en el desarrollo de alimentos húmedos para mascotas.
  Además, el envase ofrece ventajas operativas para la industria. En comparación con otras soluciones, Tetra Recart® puede reducir las emisiones de carbono hasta en un 85 % y el consumo de energía hasta en un 40 %, desde la fabricación hasta la gestión de residuos.
  En cuanto al transporte, el formato permite cargar entre un 10 % y un 20 % más de unidades por camión. Además, el embalaje está compuesto por al menos un 71 % de materiales renovables.   La tecnología también se aplica a la alimentación humana
Esta tecnología ya se está utilizando en categorías como productos de tomate y verduras, así como en comidas preparadas, un segmento que sigue creciendo en Brasil y en todo el mundo.
  Según el estudio de mercado Innova Category Research de 2025, el 48 % de los consumidores globales ya compran comidas preparadas en alguna de sus formas. La inversión de Tetra Pak en este tipo de envase se centra en la comodidad, la rentabilidad, la seguridad y la conservación de las propiedades nutricionales de los alimentos. Fuente: Panorama Pet&Vet


Extrusión

Extrusión Bühler Nutrex Serie 7: flexibilidad y estabilidad para responder a las nuevas demandas del pet food

4+ MIN

Bühler Nutrex Serie 7: flexibilidad y estabilidad para responder a las nuevas demandas del pet food

'El desarrollo de Nutrex Serie 7 responde a una transformación clara del mercado. Los fabricantes de alimentos para mascotas y acuicultura necesitan producir portafolios cada vez más diversos, con nuevas materias primas y formulaciones, pero manteniendo una calidad constante, altos estándares de inocuidad y costos competitivos', explica Jorge Guzmán, director de ventas de Bühler. 

El Nutrex Serie 7 fue desarrollado como una plataforma de extrusión de doble tornillo orientada a responder a estas demandas mediante flexibilidad de proceso, automatización y un diseño enfocado en higiene y facilidad de operación. 
Flexibilidad para una oferta cada vez más amplia
'En pet food, el reto ya no es únicamente producir más, sino gestionar una oferta cada vez más amplia. Productos prémium y funcionales, dietas para distintas edades y necesidades, nuevas fuentes de proteína y múltiples formatos, todo ello en un mercado sensible a los costos', señala Guzmán. 

Para responder a esta diversidad, el Nutrex Serie 7 permite trabajar con diferentes materias primas y formulaciones, facilitando pruebas, cambios de receta y el desarrollo de productos con distintas formas, texturas y propiedades. La plataforma también cuenta con configuraciones flexibles y personalizables, lo que permite adaptarla a diferentes aplicaciones y requerimientos de producción. 

Esta capacidad resulta especialmente relevante para fabricantes que necesitan ampliar su propuesta sin incorporar una solución diferente para cada tipo de producto.
Control para una producción reproducible
La diversificación del portafolio también aumenta la necesidad de mantener parámetros de proceso estables. En este punto, la automatización de Nutrex Serie 7 está orientada a reducir variaciones y facilitar el seguimiento de la producción.

'Desarrollamos un nuevo sistema de control para lograr una producción más inteligente, segura y estable', explica Guzmán. El sistema permite obtener datos confiables, monitorear puntos críticos de control e integrar interfaces con sistemas de terceros. También proporciona guía para los operadores y alertas tempranas para facilitar la toma de decisiones. 

El sistema de control incorpora una HMI de 24 pulgadas apta para limpieza húmeda, visualización del proceso en tiempo real, indicadores KPI personalizables, acceso mediante navegador y funciones integradas de seguridad alimentaria.
Higiene integrada al diseño
En la producción de alimentos para mascotas, la higiene es otro elemento central. Nutrex Serie 7 fue desarrollada siguiendo las directrices de EHEDG y cuenta con construcción en acero inoxidable y sistemas de limpieza en húmedo. Según Bühler, estas características pueden reducir el tiempo de limpieza hasta en un 50 %, aumentando la disponibilidad del equipo. 

El sistema permite realizar la limpieza en el propio lugar de instalación, sin necesidad de desmontar o trasladar el equipo. Incluye cuatro accesos para una lanza de limpieza de alta presión, drenaje del agua mediante el bypass del tornillo de alimentación y un sistema de calentamiento integrado para el secado de las cámaras de producto. 

El diseño también contempla la extrusión como etapa validada de inactivación microbiológica o kill step.   Una plataforma preparada para la evolución del pet food
La evolución del mercado apunta hacia una mayor presencia de productos prémium y funcionales, recetas personalizadas y nuevas combinaciones de ingredientes, formatos y texturas. Para las plantas, esto implica la necesidad de combinar capacidad de adaptación con control industrial. 

En Nutrex Serie 7, esta propuesta también se refleja en el preacondicionador de dos etapas, que controla humedad, temperatura y tiempo de proceso para obtener una mezcla uniforme y favorecer una extrusión más estable y eficiente. Bühler indica que el sistema puede reducir hasta un 50 % el esfuerzo mecánico del extrusor. 

'En síntesis, el Nutrex 7 ofrece a los productores de alimentos acuícolas y pet food una plataforma versátil y preparada para el futuro, capaz de transformar las nuevas tendencias del mercado en oportunidades concretas de innovación, eficiencia y crecimiento', concluye Guzmán. 
 
Conoce más sobre Nutrex Serie 7 y las soluciones de Bühler para la producción de pet food en https://www.buhlergroup.com/global/es/products/twin-screw_extrusionsystemnutrex7series.html?cid=Website__HN-aac-CAM. Fuente: All Pet Food

Extrusión All Pet Food acompañó la 10.ª edición del Seminario de Extrusión de JBT Marel, Wenger y Extru-Tech en Brasil

3+ MIN

All Pet Food acompañó la 10.ª edición del Seminario de Extrusión de JBT Marel, Wenger y Extru-Tech en Brasil

Realizado en el Centro de Demostraciones de JBT Marel, el seminario combinó presentaciones técnicas, demostraciones prácticas y actividades vinculadas a diferentes etapas de la producción. La programación abordó temas como operación eficiente de plantas de extrusión, molienda fina, extrusión de doble tornillo, preparación de carne, texturas y snacks, secado y sistemas de control. El evento contó también con Northwind, KSE y Tietjen como patrocinadores.
 
Uno de los momentos destacados fue una transmisión en vivo desde Sabetha, Kansas, donde los participantes pudieron conocer una demostración relacionada con alimentos con alto contenido de carne fresca. Según Osvaldo Muñoz, director comercial de la empresa, la experiencia forma parte de la intención de ampliar progresivamente los procesos presentados durante el seminario.

La agenda también incluyó una visita a la planta de fabricación de equipos en Valinhos, São Paulo, donde los participantes pudieron conocer de cerca las instalaciones y los procesos vinculados a la fabricación de las soluciones tecnológicas presentadas durante el encuentro.
 
Para Muñoz, uno de los principales objetivos del seminario fue acercar las nuevas tecnologías a los profesionales de la región. 'La idea es congregar a la mayor cantidad de clientes posible de Latinoamérica, de habla hispana, para poder actualizarlos y poner en perspectiva las nuevas tecnologías que tenemos en el grupo de JBT Marel, Wenger y Extru-Tech', explicó. 'El principal objetivo es hacer una transferencia tecnológica'.

La décima edición representó además un hito para el seminario. 'Todos los años hemos ido creciendo, hay más interés, y obviamente el décimo año representa un hito importante', señaló Muñoz. Esta edición también marcó la primera realización del encuentro con el grupo integrado, junto con Source Technology.

Esta integración permitió ampliar el alcance de los contenidos. 'Antiguamente nos enfocábamos mucho más en temas de extrusión. Hoy día podemos hablar de alimentos húmedos, preparación de carne fresca, treats y un montón de otros procesos que apuntan al mercado de alimentos de mascota', destacó.

El encuentro contó con participantes de alrededor de 10 países y entre 15 y 17 empresas, con un perfil principalmente compuesto por tomadores de decisiones, gerentes, gerentes de proyectos y CEOs. Según Muñoz, el objetivo es mostrarles 'el futuro, hacia dónde va la industria, cuáles son las tendencias, las tecnologías que van en esa dirección', para contribuir a una mirada más amplia y a la toma de decisiones dentro de sus compañías.
 
De cara a las próximas ediciones, la organización busca continuar ampliando los procesos y las demostraciones. 'La idea a futuro es ir aumentando, ir mostrando otros procesos, ir haciendo cada vez procesos más sofisticados, mostrar tecnologías nuevas e ir a la vanguardia', concluyó Muñoz.

Desde All Pet Food, acompañamos esta décima edición para acercar a nuestra comunidad las principales tendencias, tecnologías y protagonistas de la industria pet food.

Descubre las tecnologías y soluciones de JBT Marel, Wenger y Extrutech en: https://jbtmarel.com/en/ Fuente: All Pet Food


Secado

Secado Cómo garantizar la seguridad alimentaria: Kill steps y validación en la elaboración de alimento para mascotas

7+ MIN

Cómo garantizar la seguridad alimentaria: Kill steps y validación en la elaboración de alimento para mascotas

El crecimiento del mercado de alimento para mascotas y la preocupación constante por la seguridad   En los últimos años, el aumento en la tutela de mascotas y el conocimiento nutricional impulsaron una fuerte demanda de alimento balanceado comercial. Cada vez más consumidores prefieren 'alimentos completos y balanceados', por lo que una ola de productores entró a este mercado dinámico. Si bien la diversidad de opciones está en su punto máximo, la competencia por la novedad a veces desvía la atención de las normas de seguridad alimentaria.
  Las dietas crudas, alguna vez consideradas 'naturales', han sido un gran punto de investigación por los brotes de gripe aviar que derivaron en la muerte de mascotas (Goodman, 2025). De todos modos, la contaminación va más allá de los productos crudos. Una revisión de productos retirados entre 2003 y 2022, reveló que hasta un 35 % del alimento fue eliminado por contaminación biológica, en especial por Salmonella (DeBeer, J. et al., 2024), lo que representa un gran riesgo para los niños y los adultos mayores expuestos a su manipulación (PetfoodIndustry, 2024).   Desafíos para lograr la fase de eliminación en la elaboración de alimento para mascotas   Las croquetas horneadas se consideran alternativas saludables y 'humanizadas' a los productos extruidos, pero no garantizan que todas alcancen la validación de los kill steps (fase de eliminación). Aquí se detallan algunos de los riesgos:
  Puntos fríos o muertos en el horno: Las inconsistencias en el flujo de aire o la distribución de la temperatura pueden dejar a las croquetas pequeñas (5-6 mm) sin procesar. Si se extiende el tiempo de horneado, el producto puede dorarse en exceso o quemarse.   Figura 1: Expectativas del cliente respecto a la consistencia del pienso horneado.   Acumulación excesiva: Cargar demasiado producto en las cintas impide que el calor se penetre en las capas interiores, ya que las croquetas se van apilando, en especial, en sistemas de una pasada, donde el horno es la traba en el proceso de producción. 
  Contaminación posterior al horneado: Una mala disposición de la línea o cintas transportadoras difíciles de desinfectar pueden reintroducir patógenos después del horneado.
  Estos riesgos resaltan la importancia que tiene el diseño del horno y el proceso de validación para lograr una fase de eliminación verificable.   El enfoque de RBS para una elaboración segura y eficiente   RBS aborda estos desafíos con un proceso doble de horneado y secado, diseñado tanto para la seguridad del producto como para su rendimiento.   Primer paso: Horneado Los hornos de convección cuentan con un sistema de cámara centralizada con salida de aire (perforaciones) independiente en la parte de arriba y de abajo (Figura 2). La operación es sencilla y se ejecuta desde la pantalla de control; solo se debe configurar la temperatura del aire de la cámara, equilibrar el flujo, ajustar la velocidad del ventilador y controlar el tiempo de horneado. Además, se pueden almacenar las recetas para una producción sencilla y repetida.   Figura 2: Horno de convección de RBS con cámara centralizada. Cámara de distribución perforada para un flujo de aire constante.   Este horno ofrece un flujo de aire uniforme y un control de temperatura preciso, lo que garantiza un horneado consistente. Su funcionalidad se valida con el sistema de perfilado Scorpion® 2. El gráfico de velocidad de aire (Figura 3), generado con datos del Scorpion 2, muestra líneas de diferentes colores para representar la ubicación de izquierda a derecha de los sensores sobre la cinta. La superposición de líneas indica que la velocidad del aire es uniforme. A medida que el sensor se desplaza por el túnel (desde la zona 1 hasta la 5), las velocidades son coincidentes dentro de cada zona, así cada pico representa el aumento de flujo procedente de las perforaciones en la superficie de la cámara de distribución.   Figura 3: Gráfico de velocidad de aire del Scorpion 2.   Los productos se cargan en una o varias capas para maximizar la penetración de calor y asegurar que cada pieza reciba la temperatura suficiente. Se evita apilar las croquetas para prevenir un horneado desigual entre las capas internas y externas. El horneado corto a alta temperatura alcanza la fase de eliminación mientras que mantiene uniformidad en el color y aumenta el rendimiento (Figura 4).   Figura 4: Las croquetas horneadas se introducen en el horno en una sola capa para garantizar un horneado eficiente.   Segundo paso: Secado Una vez que la fase de eliminación es segura, los productos inician un proceso a baja temperatura y secado prolongado para reducir la humedad residual. Los secadores utilizan el mismo diseño de flujo de aire que los hornos para mantener la uniformidad. Según el espacio y la capacidad, se puede elegir entre:
  Horno de una pasada con secador independiente de tres pasadas. Horno de doble pasada que integra horneado (arriba) y secado (abajo) en un mismo espacio. Este diseño deja menor huella.
  Esta separación permite una mejor eliminación con tiempos de horneado más cortos en cargas de una o dos capas, seguido de un secado multicapa (capas de 4 o 5 productos) para mayor eficiencia (Figura 5).   Figura 5: Secador multipasada para un secado más lento que reduce la humedad residual suavemente.   Validación de la fase de eliminación   La validación de la fase de eliminación requiere una medición de la temperatura interna del producto durante el horneado. El sistema Reading Thermal Scorpion 2 Data Logger utiliza las sondas para medir la temperatura interna del producto en el horneado (Figura 6). Al combinar estos datos con coeficientes específicos de tolerancia térmica (Tref, Dref, z), se puede calcular la letalidad utilizando la calculadora Kill Step desarrollada por AIB International, en colaboración con la universidad estatal de Kansas, la Asociación Americana de Panaderos (ABA, por sus siglas en inglés) y la universidad de Georgia, y así determinar si se completó la fase de eliminación (Kill Step Calculator | Bakery Process | BAKERpedia, 2016). Luego, se puede utilizar nuestro software SV8 para generar un reporte. El tiempo y la temperatura de horneado se pueden optimizar con el análisis de la curva de letalidad generada por el SV8.    Figura 6: I&D del Scorpion 2 con sondas de producto. Sondas de producto para medir la temperatura interna.   Figura 7: Temperatura interna vs. tiempo y letalidad vs. gráficos de tiempo como parte del reporte de la fase de eliminación generado por el software SV8.   Además de la validación de los kill steps, el Scorpion 2 puede equiparse con sensores de velocidad de aire, temperatura, humedad y flujo de calor para comprender mejor el rendimiento del horno. Las matrices de los sensores de velocidad y temperatura de aire se utilizan para comprobar el diseño del horno de convección y asegurar que la distribución de aire y temperatura es uniforme, tanto a lo ancho como a lo largo de la cinta.
  Figura 8: Las matrices de sensores de temperatura y velocidad del aire para el perfilado del horno, los datos de distribución de la temperatura y el flujo de aire dentro del horno túnel se pueden recopilar y mostrar como gráficos 2D o 3D en el software SV8 para identificar los puntos fríos/calientes en la cámara del horno.   Conclusión   RBS disminuye estos riesgos con soluciones comprobadas de horneado y secado, junto con el sistema de perfilado Scorpion® 2. Así les brinda a sus clientes la certeza de que cada lote cumple con la fase de eliminación acorde a la Ley de Modernización de la Seguridad Alimentaria (FSMA, por sus siglas en inglés) de la FDA. Con RBS, podrá alcanzar seguridad y eficiencia, asegurándose que sus productos ganen la confianza del cliente y se destaquen dentro de un gran mercado.
  Por Reading Bakery Systems
Fuente: All Pet Food Magazine
  Referencias
DeBeer, J., Finke, M., Maxfield, A., Osgood, A.-M., Mona Baumgartel, D. and Blickem, E.R. (2024). A Review of Pet Food Recalls from 2003 Through 2022. Journal of Food Protection, [online] 87(1), p.100199. doi:https://doi.org/10.1016/j.jfp.2023.100199. Goodman, B. (2025). With bird flu cases rising, certain kinds of pet food may be risky for animals – and people. [online] CNN. Available at: https://edition.cnn.com/2025/01/18/health/bird-flu-pet-food-cat-deaths/index.html [Accessed 12 Feb. 2025]. Kill Step Calculator | Bakery Process | BAKERpedia (2016) BAKERpedia. Available at: https://bakerpedia.com/processes/kill-step-calculator/ (Accessed: 25 February 2025). PetfoodIndustry. (2024). US pet food recalls: More than 40% due to Salmonella. [online] Available at: https://www.petfoodindustry.com/blogs-columns/adventures-in-pet-food/blog/15678178/us-pet-food-recalls-more-than-40-due-to-salmonella [Accessed 13 Feb. 2025].

Secado Secador - Enfriador carrusel CPM IDAH ofrece sustentabilidad a la industria pet food

4+ MIN

Secador - Enfriador carrusel CPM IDAH ofrece sustentabilidad a la industria pet food

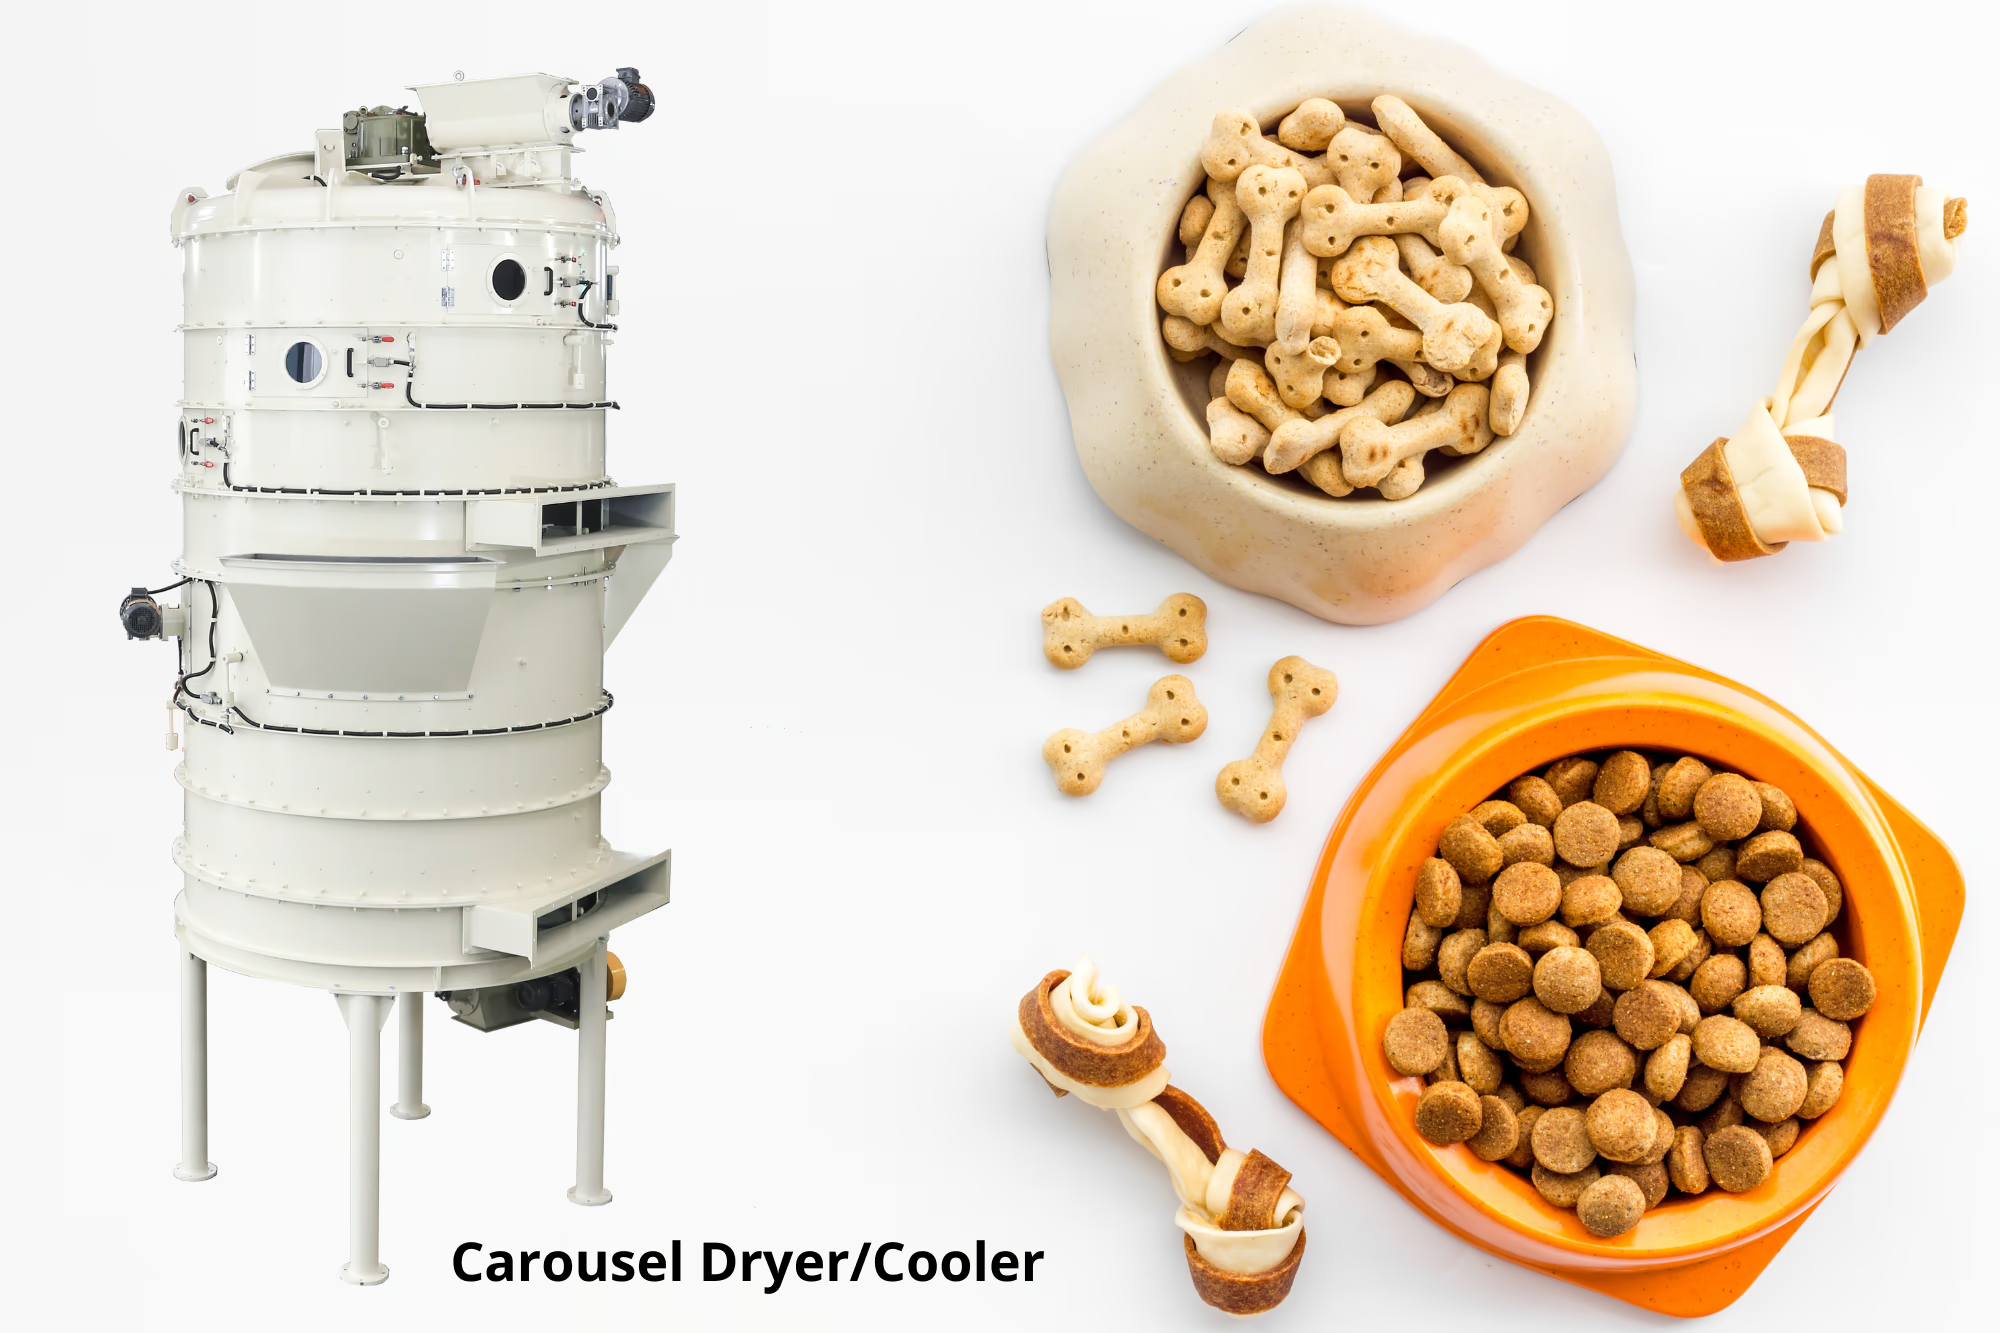
Principio de funcionamiento   En el equipo de secado, el producto ingresa a las capas giratorias por una válvula rotativa. El sistema carrusel garantiza un principio FIFO (primero en entrar, primero en salir). Después de una revolución, el producto se descarga con suavidad y se mezcla en la próxima bandeja; este proceso se repite hasta que este cae a la bandeja de salida, donde la válvula rotativa previene la fuga de aire. La revolución significa que el producto recibe el mismo tratamiento en todas las cubiertas, lo que garantiza que tenga un contenido de humedad uniforme. Además, la acción de volteo múltiple proporciona un intercambio eficiente del calor con el aire, dando como resultado una baja temperatura del aire de escape del secador.   Fusión del secador y enfriador como una solución singular   La tecnología carrusel es una solución singular tanto para la eficiencia energética como para un control de humedad preciso. Su uso en el secador y el enfriador facilita un control de humedad óptimo. Asimismo, el aire de escape del enfriador se puede utilizar como repuesto para el proceso de secado. Por lo tanto, la fusión del secador y el enfriador en una misma máquina que cuenta con el principio FIFO, como es el carrusel, proporcionarán un excelente control de humedad. El producto se enfría por el aire del ambiente y, una vez que se filtra y se calienta, se utiliza como aire de secado en la sección superior. Este modelo de carrusel ofrece numerosas ventajas y funciones en comparación con los equipos tradicionales.   Mejora del control de humedad   La función principal del proceso de secado y enfriado es controlar la temperatura y el contenido de humedad del producto final. Sin embargo, cuando el alimento está reseco, se pierde material y se consume energía extra. Cuando está demasiado húmedo, corre riesgo de perder calidad y desarrollar moho. Debido a su exclusivo principio de funcionamiento, todos los productos en el carrusel secador obtendrán el mismo tratamiento térmico y tiempo de retención. Esto se combina con un sistema de control único y sencillo, junto con la supervisión y modificación en tiempo real de los parámetros de secado. Como resultado, brindará un nivel de humedad uniforme y constante, que permitirá alcanzar con facilidad el objetivo promedio de humedad para ahorrar energía y materias primas.   Incremento de la eficiencia energética   El proceso de secado y enfriado representa una gran parte del consumo total de energía. Debido al aumento de los costos energéticos y la concientización sobre la sustentabilidad, los fabricantes de piensos solicitaron ayuda para mejorar las funciones de secado y enfriado. Para maximizar la eficiencia energética se debe tener en cuenta lo siguiente: Aprovechar al máximo la energía de los productos calientes. Reducir la evaporación del agua. Disminuir la pérdida de energía con el aire de salida.   Al utilizar el aire de enfriamiento como repuesto para la secadora, se está reusando energía térmica. Por otro lado, un eficiente intercambio térmico disminuye la cantidad de aire de escape y reduce los costos necesarios para el tratamiento del aroma.   Reducción del espacio   Al aumentar la capacidad de producción de la fábrica de alimentos o mejorar el proceso de elaboración, es necesario incorporar equipos. Por lo tanto, pueden surgir limitaciones en el espacio. El carrusel secador es aún más compacto que los tradicionales.   Potencial de ahorro   Un resultado directo de utilizar el aire enfriador como aire de repuesto en la secadora es el ahorro. Si asumimos que la temperatura diferencial entre el ambiente y el aire de escape del enfriador es 25°C, se pueden ahorrar 30 kg/t de vapor. Al mismo tiempo, se reduce la cantidad de aire de escape a un 50%, además de disminuir en gran medida los costos para tratar los aromas. Al tener un mejor control de humedad, por ejemplo del 0.5%, se están ahorrando 10 kg/t de vapor en la secadora. Aún más importante, se ahorra un 0,5% de los costes de materia primera y se obtiene un 0,5% más en la capacidad de producción.   Para más información, comunicarse con Idah@com.net.   Por: CPM IDAH   Fuente: All Pet Food Magazine


Recubrimiento

Recubrimiento Palatabilidad y fabricación: impacto en las preferencias de las mascotas

6+ MIN

Palatabilidad y fabricación: impacto en las preferencias de las mascotas

Diferencias entre gatos y perros   Para iniciar la discusión sobre palatabilidad, debemos comprender primero a nuestros principales clientes: gatos y perros. La variabilidad entre estos compañeros -su comportamiento, hábitos alimenticios y necesidades nutricionales- debe ser considerada para satisfacerlos y alentar a los tutores a volver a comprar sus alimentos. Comprender qué hace que los gatos y perros deseen comer nos ayudará a optimizar la fabricación de piensos y lograr una mayor palatabilidad.
  Una diferencia clave entre gatos y perros es su comportamiento alimentario. Los gatos son carnívoros, mientras que los perros son omnívoros, lo que conlleva diferentes necesidades nutricionales y fórmulas. Por ejemplo, los gatos requieren niveles más altos y de mejor calidad de proteínas en comparación con los perros. La FEDIAF recomienda entre el 18 y el 25 % de proteínas para los perros, y entre el 25 y el 33 % para los gatos, lo que afecta el contenido de almidón en sus recetas y los valores nutricionales de los alimentos. Estas diferencias requieren ajustes en los parámetros de producción para mejorar la palatabilidad.
  El sentido del gusto de los gatos y los perros, aunque ambos basados en un patrón carnívoro, varía significativamente. Los perros disfrutan de sabores dulces y ácidos, como los ácidos carboxílicos y fosfóricos, mientras que los gatos prefieren sabores amargos y no son sensibles al dulzor. Los perros en general consumen grandes comidas con rapidez, posiblemente debido a su herencia de manada, y tienden a tomar los piensos con los dientes y triturarlas, prefiriendo alimentos más suaves. Por otro lado, los gatos comen varias comidas pequeñas al día, imitando sus hábitos de caza, y usan sus lenguas y molares para romper la comida, prefiriendo alimentos más duros y secos.
  Por último, el sentido del olfato es un factor crítico en la palatabilidad tanto para gatos como para perros, siendo su sentido del olfato mucho más sensible que el de los humanos. Los gatos tienen el doble de células sensoriales al olfato que los humanos, y los perros pueden tener hasta 300 millones de receptores olfativos, en comparación con alrededor de 5 millones en los humanos.   Importancia de los ingredientes   Una palatabilidad mejorada comienza con la selección adecuada de materias primas. Factores como la calidad de las proteínas, la frescura, la oxidación de lípidos y las proporciones de ingredientes influyen directamente en la textura y el sabor del alimento.
  En una prueba se sustituyó harina de pollo e hígado de pollo, por hígado de pollo hidrolizado en una receta estándar. Las pruebas tipo "Versus" mostraron una clara preferencia por las dietas que contenían el hígado hidrolizado, inclusive con inclusiones del 5 % y 10 %. Elegir la proteína adecuada es, por tanto, el primer paso para una mayor aceptación del alimento.   Procesamiento: de la molienda al secado   Las etapas iniciales del procesamiento, como la molienda y mezcla, afectan el tamaño de las partículas y la homogeneidad del producto. Una molienda inadecuada puede provocar irregularidades que impactan negativamente en la textura.
  En la extrusión, la gelatinización del almidón es crítica. Este proceso, que comienza en el preacondicionador, mejora la cohesión del alimento. Un contenido insuficiente de almidón puede desintegrar las croquetas, mientras que un exceso aumenta la densidad. Para gatos, en particular, la dureza de las croquetas influye en su aceptación: prefieren productos más compactos.
  Un desafío común es equilibrar los niveles de proteínas y grasas en alimentos para gatos, sin comprometer la expansión del producto. La clave está en ajustar los ingredientes para lograr tanto el perfil nutricional adecuado como una textura atractiva.   Optimización del recubrimiento   El recubrimiento es una de las etapas más decisivas para lograr una palatabilidad superior. Se realiza aplicando grasa y palatantes líquidos y/o en polvo. La grasa, usada en niveles de 1 % a 15 %, cumple funciones nutricionales y actúa como base adhesiva para los palatantes. Sin embargo, por sí sola, no es suficiente para garantizar una alta aceptación.
  Los palatantes líquidos (1 % a 4 %) mejoran el aroma y se emplean más en alimentos para perros, donde se busca mayor humedad y suavidad. Por otro lado, los palatantes en polvo (0,5 % a 3 %) aportan sabor y control de humedad, siendo comunes en alimentos para gatos, que requieren bajo contenido de humedad y alto nivel proteico.
  Para maximizar la eficacia del recubrimiento, se recomienda aplicar primero la grasa, luego el palatante líquido y finalmente el polvo. Esto garantiza mejor adherencia y homogeneidad.   Factores técnicos del recubrimiento   Boquillas: el diámetro y la presión de las boquillas afectan la calidad del recubrimiento. Una presión muy baja genera gotas grandes que no se dispersan bien, mientras que una presión excesiva produce una niebla que puede perderse en el aire. El posicionamiento y espaciado adecuados aseguran una cobertura uniforme.
  Mezclado: en sistemas por lotes, la dirección del mezclado influye en la homogeneidad. Una mezcla de afuera hacia adentro mejora la distribución de palatantes, mientras que lo contrario genera aglomerados. Optimizar este proceso mejora la experiencia sensorial del alimento.
  Tipos de aplicadores: los aplicadores por lotes permiten mayor control, mejor homogeneidad y ajustes por cada lote, siendo ideales para productos super premium. Aunque son más lentos y costosos, su eficacia en términos de palatabilidad los hace preferibles en segmentos de alta gama. En cambio, los aplicadores continuos son más rápidos y económicos, pero pueden tener menor precisión.   Conclusión   Comprender las necesidades y comportamientos únicos de gatos y perros es fundamental para optimizar la palatabilidad de los alimentos para animales de compañía. Dado sus distintos hábitos alimentarios, requerimientos nutricionales y preferencias sensoriales, queda claro que un enfoque único no es efectivo.
  El proceso de fabricación, desde la molienda hasta el secado, desempeña un papel crucial en la determinación de la textura y la palatabilidad del producto final. La gelatinización adecuada del almidón, una mezcla precisa y procesos controlados de extrusión y secado son esenciales para lograr la consistencia y el sabor deseados del alimento. Cada etapa debe ajustarse cuidadosamente para mantener la integridad y el atractivo del producto, respondiendo a las preferencias específicas de gatos y perros. El recubrimiento, una de las etapas más críticas para mejorar la palatabilidad, requiere una cuidadosa selección de ingredientes y técnicas de aplicación. Al optimizar el uso de grasas y palatantes, y garantizar tanto una aplicación eficiente como una mezcla homogénea, es posible desarrollar un producto mucho más atractivo.
  En conclusión, mejorar la palatabilidad de los alimentos para animales de compañía implica un enfoque multifacético que abarca la selección de ingredientes, procesos de fabricación precisos y técnicas de recubrimiento eficaces. Al abordar estos factores, podemos garantizar que tanto gatos como perros reciban alimentos que satisfagan sus preferencias de sabor.


Por Maïlys Le Thiec - Kemin Nutrisurance
Fuente: All Pet Food Magazine

Recubrimiento Cómo Ferraz mejora la calidad de los alimentos para mascotas con la tecnología de recubrimiento con grasa

3+ MIN

Cómo Ferraz mejora la calidad de los alimentos para mascotas con la tecnología de recubrimiento con grasa

Sus sistemas de aplicación de grasas y potenciadores del sabor permiten mejorar la palatabilidad, el valor energético y la calidad final de los alimentos extruidos, marcando la diferencia en un mercado cada vez más exigente. 
  Te contamos 5 aspectos clave de sus soluciones para un recubrimiento de frases efectivo y exitoso:  
  1. Tecnología de recubrimiento por lotes para aceites, grasas y palatabilizantes   Ferraz ofrece el VC, un recubridor especialmente diseñado para aplicar aceites, grasas, hidrolizados y potenciadores del sabor en alimentos extruidos para mascotas, con o sin sistema de vacío. Este sistema permite altas inclusiones de grasa, esenciales en los alimentos prémium, y controla con precisión la cantidad exacta de aceite o melaza aplicada, reduciendo el desperdicio y los costes.  
    2. Homogeneidad superior   La tecnología de Ferraz promueve una mejor homogeneidad luego de la aplicación de grasa o melaza, mejorando la textura, palatabilidad y valor energético del producto final. Para porcentajes arriba del 12%, se debe utilizar el modelo con atmósfera de vacío, el cual evita la pérdida de grasa y asegura mayor adherencia en cada partícula.  
  3. Capacidades adaptadas a distintas demandas productivas   Los recubridores de Ferraz están disponibles en capacidades de 2.000, 4.000, 6.000 y hasta 12.000 kg/h, (considerando productos con densidades de 0,4 kg/l), construidos en acero inoxidable y sistemas con doble eje ajustable para evitar contaminación cruzada y facilitar la limpieza total del lote.  
  4. Integración con soluciones completas de fabricación   Ferraz no solo puede entregar el recubridor, sino también líneas completas, desde dosificación hasta extrusión para plantas de producción de pet food. También ofrecen extrusoras (simple y doble tornillo), secadores, mezcladoras y sistemas de automatización integral. Esto les permite garantizar calidad uniforme en toda la cadena de procesamiento.  
  5. Servicio posventa con enfoque en disponibilidad y soporte técnico   Ferraz se destaca por mantener un alto stock de repuestos listos para entrega inmediata, acompañado de asistencia técnica permanente, capacitación y soporte tanto remoto como en campo, incluso después de la puesta en marcha de la planta.      Conclusión     Los sistemas de recubrimiento desarrollados por Ferraz presentan una solución clave para elevar la calidad del alimento balanceado para mascotas, especialmente en productos prémium. Gracias a la aplicación precisa del recubrimiento, es posible incrementar la palatabilidad y el valor energético de las fórmulas, aportando un diferencial competitivo.  

Con una trayectoria de innovación constante y un enfoque centrado en la eficiencia y la personalización, Ferraz continúa consolidándose como un aliado estratégico para la evolución tecnológica de la industria pet food. 


Fuente: Ferraz


Envasado

Envasado Cómo elegir máquinas ensacadoras industriales en 2026
 

16+ MIN

Cómo elegir máquinas ensacadoras industriales en 2026  

Esta guía te acompaña paso a paso por todos los aspectos que debes considerar antes de invertir en un sistema de ensacado. TMI te ayuda a resolver las dudas más frecuentes sobre selección de equipos, rendimiento y cumplimiento normativo para que puedas tomar una decisión informada.
  Al final de este artículo, tendrás claridad sobre qué tipo de ensacadora se adapta mejor a tu operación, cómo evaluar proveedores y qué factores técnicos no puedes pasar por alto.   Puntos clave: Cómo elegir máquinas ensacadoras industriales en 2026
    El tipo de producto (granulado, polvo, pellet) y el formato de saco determinan qué sistema de ensacado es el más adecuado para tu planta.
  Las ensacadoras automáticas maximizan la producción en líneas de alto volumen, mientras que las semiautomáticas ofrecen flexibilidad a menor inversión.
  Cumplir con normativas como ATEX, GMP o FDA es obligatorio en sectores alimentarios, químicos y petroquímicos para garantizar la seguridad del proceso.
  TMI ofrece soluciones de ensacado que incluyen análisis de producto en laboratorio propio para garantizar el éxito técnico de cada proyecto.
  El soporte posventa, la disponibilidad de recambios y la asistencia remota son tan importantes como la calidad del equipo inicial.   ¿Qué es una máquina ensacadora industrial y para qué se utiliza?
Una máquina ensacadora industrial es un equipo diseñado para dosificar, llenar y cerrar sacos con productos sólidos a granel. Su función principal es automatizar el proceso de envasado, garantizando precisión en el peso, velocidad de producción y un acabado consistente en cada unidad.
  Estos sistemas se utilizan en sectores tan diversos como el alimentario, agroalimentario, químico, petroquímico, de construcción, minería y reciclaje. Dependiendo del tipo de producto y el volumen de producción, las ensacadoras pueden manejar desde 100 hasta más de 2.500 sacos por hora.
  El proceso de ensacado consta de tres etapas fundamentales: dosificación del producto mediante pesaje, llenado del saco y sellado o cierre del envase. La automatización de estas tareas reduce la manipulación manual, minimiza errores y mejora la eficiencia operativa de toda la línea de final de línea.   Tipos de sistemas de ensacado: ¿cuál necesitas?
No todas las ensacadoras funcionan igual. La elección del sistema correcto depende del tipo de saco que utilices y las características de tu producto. A continuación, analizamos las principales categorías disponibles en el mercado.
  Ensacadoras para sacos de boca abierta
Las ensacadoras de boca abierta trabajan con sacos preformados que se abren por la parte superior. Son especialmente versátiles porque permiten envasar productos granulados, pellets y algunos polvos en formatos que van desde los 5 kg hasta los 50 kg.
  Este tipo de sistema es ideal cuando necesitas cambios rápidos de formato o trabajas con múltiples referencias de producto. El proceso incluye la colocación automática del saco, el llenado por peso y el cierre mediante costura, termosellado o pinzado, según el material del envase.
  Ensacadoras para sacos de válvula
Los sacos de válvula cuentan con una abertura lateral por donde se introduce el producto. Este diseño facilita un llenado limpio y controlado, especialmente indicado para productos en polvo y de baja granulometría que generan polvo durante la manipulación.
  Las ensacadoras de válvula utilizan tecnología de fluidificación para dosificar el producto de forma precisa. Una vez lleno, el saco se autocierra aprovechando las propiedades del material, lo que elimina la necesidad de un sistema de sellado adicional. Este método es habitual en la industria del cemento, morteros, químicos en polvo y harinas industriales.
  Ensacadoras FFS (Form-Fill-Seal)
Los sistemas FFS forman el saco a partir de una bobina de film plástico, lo llenan y lo sellan en un único proceso integrado. Esta tecnología representa la opción más eficiente para líneas de alto volumen porque elimina la necesidad de almacenar sacos preformados.
  Existen dos configuraciones principales: FFS horizontal y FFS vertical. Las máquinas horizontales son ideales para productos granulados como pellets de plástico o fertilizantes. Las verticales se utilizan frecuentemente para polvos y productos que fluyen por gravedad. TMI ofrece modelos como la ILERBAG H, capaz de alcanzar hasta 1.600 sacos por hora con productos granulados.
  Llenadoras de big bags (FIBC)
Los big bags o FIBC (Flexible Intermediate Bulk Container) son contenedores flexibles de gran capacidad, habitualmente entre 500 kg y 2.000 kg. Las llenadoras de big bags están diseñadas para manejar grandes volúmenes de producto a granel de forma segura y ergonómica.
  Estos sistemas permiten que un solo operario gestione el proceso de llenado completo, reduciendo riesgos laborales y optimizando el espacio de almacenamiento. Son especialmente útiles en industrias que mueven grandes cantidades de materia prima, como la minería, química y reciclaje.   ¿Cómo elegir entre una ensacadora automática y una semiautomática?
La decisión entre automatización completa y sistemas semiautomáticos depende de varios factores: volumen de producción, presupuesto disponible, espacio en planta y disponibilidad de personal. Ambas opciones tienen ventajas específicas según el contexto operativo.
  Cuándo elegir una ensacadora semiautomática
Las ensacadoras semiautomáticas requieren la intervención de un operario para colocar y retirar los sacos, mientras que la dosificación y el pesaje se realizan de forma automática. Este modelo es adecuado para plantas con producción moderada, generalmente por debajo de los 400 sacos por hora.
  Su principal ventaja es la flexibilidad. Permiten cambiar rápidamente entre diferentes formatos de saco y tipos de producto sin grandes ajustes. Además, la inversión inicial es menor y el retorno suele ser más rápido. Son ideales para empresas que manejan múltiples referencias o lotes pequeños con cambios frecuentes de receta.   Cuándo elegir una ensacadora automática
Las ensacadoras automáticas gestionan todo el ciclo de ensacado sin intervención manual: colocación del saco, llenado, sellado y evacuación hacia el sistema de paletizado. Están diseñadas para líneas de alta capacidad donde la productividad y la consistencia son prioritarias.
  La automatización reduce la dependencia de mano de obra, minimiza errores humanos y garantiza un ambiente de trabajo más limpio y seguro. TMI desarrolla líneas completas de ensacado que integran la ensacadora con sistemas de paletizado y enfardado, creando soluciones llave en mano adaptadas a cada necesidad industrial.   Criterios técnicos para seleccionar tu máquina ensacadora
Más allá del tipo de sistema, hay parámetros técnicos específicos que debes evaluar antes de tomar una decisión de compra. Estos criterios determinarán si el equipo realmente se ajusta a tu operación.
  Características del producto a ensacar
El comportamiento físico del producto es el punto de partida para cualquier selección. Factores como la granulometría, densidad aparente, fluidez, abrasividad y tendencia a generar polvo condicionan qué tipo de dosificación y sistema de llenado necesitas.

Los productos granulados de flujo libre, como pellets o semillas, se dosifican fácilmente por gravedad o mediante sistemas de cinta. Los polvos finos y cohesivos requieren dosificación por sinfín con fluidificación para garantizar un llenado homogéneo. TMI cuenta con un laboratorio propio, ILERLAB, donde analiza las propiedades de cada producto para definir la solución técnica más adecuada.
  Capacidad de producción requerida
Define tu objetivo de producción en sacos por hora antes de evaluar equipos. Las ensacadoras semiautomáticas suelen alcanzar entre 100 y 400 sacos por hora, mientras que los sistemas automáticos pueden superar los 1.000 o incluso 2.600 sacos por hora en configuraciones de alta velocidad.

Considera también picos de demanda estacionales y proyecciones de crecimiento. Una máquina que cubre tu capacidad actual pero no permite escalabilidad puede convertirse en un cuello de botella a medio plazo.
  Tipo y formato de saco
El formato del saco determina la tecnología de ensacado. Debes considerar el material (papel, plástico, rafia, laminados), el tamaño (de 5 kg a 50 kg para sacos convencionales), el tipo de cierre (costura, termosellado, válvula autosellante) y si el saco viene preformado o se genera desde bobina.

Algunos sistemas ofrecen mayor flexibilidad para trabajar con diferentes formatos. Las ensacadoras de boca abierta de TMI, por ejemplo, permiten cambios rápidos de formato con mínimo tiempo de ajuste, manteniendo la productividad incluso con variedad de referencias.
  Espacio disponible en planta
Las líneas de ensacado automático requieren más superficie que los equipos semiautomáticos. Antes de decidir, evalúa el espacio disponible incluyendo áreas de acceso para mantenimiento, zonas de carga de sacos o bobinas y conexión con sistemas de transporte y paletizado.

Los sistemas FFS y las líneas integradas ocupan mayor superficie pero ofrecen mayor productividad por metro cuadrado cuando el volumen lo justifica. Las ensacadoras compactas como la ILERSAC L de TMI están diseñadas específicamente para plantas con limitaciones de espacio.   Normativas de seguridad alimentaria y certificaciones industriales
El cumplimiento normativo no es opcional. Dependiendo del sector y el mercado de destino, tu equipo de ensacado debe cumplir con estándares específicos de seguridad, higiene y protección del operario.
  ATEX: protección en atmósferas explosivas
La directiva ATEX regula los equipos destinados a funcionar en entornos con riesgo de explosión por presencia de gases, vapores o polvos combustibles. Industrias como la petroquímica, química y de procesamiento de materiales orgánicos deben exigir certificación ATEX en sus equipos de ensacado.
  Las ensacadoras certificadas ATEX incorporan componentes eléctricos protegidos, sistemas de puesta a tierra y materiales antiestáticos que previenen la generación de chispas. TMI ofrece versiones ATEX de sus principales modelos para instalaciones en zonas clasificadas.
  GMP, FDA y diseño higiénico para alimentación
En la industria alimentaria, los equipos deben cumplir con las Buenas Prácticas de Manufactura (GMP) y, para exportar a Estados Unidos, con los requisitos de la FDA. Esto implica superficies de contacto en acero inoxidable, ausencia de zonas de acumulación de producto, facilidad de limpieza y trazabilidad del proceso.
  El diseño higiénico de TMI sigue los criterios del EHEDG (European Hygienic Engineering and Design Group). Sus ensacadoras para el sector alimentario incorporan materiales aptos para contacto alimentario, superficies lisas sin zonas de acumulación y sistemas de limpieza integrados.
  Otras certificaciones relevantes
Según tu sector, pueden aplicar normativas adicionales. La certificación MID (Measuring Instruments Directive) garantiza la precisión de pesaje para transacciones comerciales. La norma OSHAS (ahora ISO 45001) establece requisitos de seguridad laboral. La EHEDG certifica el diseño higiénico de equipos para la industria alimentaria.
  Al evaluar proveedores, solicita documentación de las certificaciones aplicables a tu sector. Un fabricante especializado debe poder acreditar el cumplimiento de las normativas vigentes en los mercados donde operas.   Cómo identificar y resolver cuellos de botella en el ensacado
Los cuellos de botella en el proceso de ensacado reducen la eficiencia global de tu línea de producción. Identificarlos y resolverlos requiere un análisis sistemático de cada etapa del proceso.
  Causas frecuentes de cuellos de botella
Las interrupciones más habituales se producen por fallos en la dosificación, atascos en el sistema de alimentación de sacos, tiempos excesivos de cambio de formato y paradas no programadas por averías. También influye el desequilibrio entre la capacidad de la ensacadora y los sistemas conectados (paletizado, enfardado).
  Un síntoma claro de cuello de botella es cuando la ensacadora trabaja por debajo de su capacidad nominal mientras otros puntos de la línea están saturados. Medir y comparar los ciclos reales frente a los teóricos ayuda a localizar dónde se pierden minutos de producción.
  Estrategias para optimizar el rendimiento
La primera medida es asegurar que el equipo está correctamente dimensionado para tu volumen de producción. Una ensacadora al límite de su capacidad tendrá menor margen para absorber variaciones y será más propensa a paradas.
  El mantenimiento preventivo es fundamental. Las inspecciones periódicas permiten detectar desgaste en componentes antes de que provoquen fallos. TMI ofrece servicios de evaluación y seguimiento que verifican el funcionamiento óptimo de los equipos, ajustan parámetros según los cambios de producto y forman al personal para evitar malos usos.
  La asistencia remota acelera la resolución de incidencias. Mediante conexión telemática, los técnicos pueden diagnosticar problemas y ajustar configuraciones sin necesidad de desplazamiento, reduciendo tiempos de parada hasta en un 80% según datos de servicio de TMI.   Integración con líneas de paletizado y enfardado
El ensacado es solo una parte del final de línea. Para maximizar la eficiencia, tu sistema de ensacado debe integrarse correctamente con las etapas posteriores: paletizado y enfardado de la carga.
  Paletizado automático de sacos
Los paletizadores automáticos recogen los sacos llenos, forman capas según un patrón configurado y los apilan sobre palés. Existen diferentes tecnologías: paletizadores por capas, híbridos, de pórtico y robotizados, cada uno con ventajas según el tipo de saco y la capacidad requerida.
  La coordinación entre ensacadora y paletizador es crítica. Si el paletizador no puede absorber el ritmo de la ensacadora, se generará un cuello de botella. Por eso es recomendable diseñar la línea como un sistema integrado desde el inicio, considerando los ciclos de cada máquina.
  Enfardado para protección de la carga
El enfardado con film estirable protege los palés durante el transporte y almacenamiento. Los sistemas automáticos aplican el film de forma consistente, con la tensión adecuada para asegurar la carga sin dañar los sacos.
  Una línea bien diseñada conecta ensacadora, paletizador y enfardadora mediante transportadores que mantienen un flujo constante. TMI fabrica líneas completas llave en mano que incluyen todos estos elementos, garantizando la compatibilidad entre componentes y un funcionamiento coordinado.   Importancia del soporte posventa y los servicios técnicos
La compra de una ensacadora no termina con la instalación. El rendimiento a largo plazo depende en gran medida del soporte técnico, la disponibilidad de recambios y los servicios de mantenimiento que el fabricante pueda ofrecerte.
  Mantenimiento preventivo
Las revisiones periódicas identifican componentes que necesitan atención antes de que fallen. Esto incluye inspección de desgaste en correas, rodamientos, juntas y elementos de contacto con el producto, así como verificación de calibración de básculas y sensores.
  Un programa de mantenimiento preventivo reduce las paradas no planificadas y extiende la vida útil del equipo. TMI ofrece contratos de mantenimiento que incluyen visitas programadas, listados de recambios necesarios y descuentos en piezas.
  Asistencia remota y formación
La capacidad de resolver incidencias a distancia acelera la recuperación de la producción. Los sistemas modernos permiten conexión remota al PLC de la máquina para diagnóstico, ajuste de parámetros y actualización de software.
  La formación del personal operativo también marca diferencia. Operarios que conocen bien el equipo detectan anomalías antes, realizan ajustes básicos correctamente y reducen el riesgo de errores que provoquen paradas o daños. TMI incluye formación inicial durante la puesta en marcha y ofrece refuerzos formativos como parte de sus servicios posventa.
  Disponibilidad de recambios
La rapidez en obtener piezas de repuesto determina cuánto tiempo estará parada tu línea ante una avería. Un proveedor con stock de componentes críticos y logística eficiente minimiza el impacto de cualquier incidencia.
  Antes de elegir proveedor, consulta plazos de entrega de recambios y si disponen de kits de piezas recomendadas para mantener en tu almacén. Tener las piezas más habituales a mano reduce drásticamente los tiempos de reparación.   Pasos para evaluar proveedores de máquinas ensacadoras
Seleccionar el proveedor adecuado es tan importante como elegir el tipo de máquina. Estos son los aspectos clave que deberías verificar durante el proceso de evaluación.
  Experiencia en tu sector
Un fabricante con experiencia en tu industria específica conoce los retos particulares de tu producto y las normativas aplicables. Solicita referencias de proyectos similares y, si es posible, visita instalaciones en funcionamiento para ver el equipo operando en condiciones reales.
  TMI ha desarrollado soluciones para sectores tan diversos como alimentación, petroquímica, construcción y minería, químico y reciclaje, acumulando conocimiento específico sobre el comportamiento de diferentes productos y las exigencias de cada mercado.
  Capacidad de personalización
Las soluciones estándar no siempre se ajustan a necesidades específicas. Evalúa si el proveedor puede adaptar el diseño a tus requerimientos: materiales especiales, configuraciones específicas de dosificación, integración con sistemas existentes o preparación para zonas clasificadas.
  Un fabricante con capacidad de ingeniería propia puede desarrollar soluciones a medida que optimicen tu proceso, en lugar de forzarte a adaptar tu operación a las limitaciones de un producto de catálogo.
  Solidez financiera y red de servicio
La maquinaria industrial tiene ciclos de vida de 15 a 25 años. El proveedor debe tener la estabilidad para acompañarte durante toda la vida útil del equipo, garantizando soporte técnico y suministro de recambios a largo plazo.
  Verifica la presencia del fabricante en tu zona geográfica, ya sea mediante filiales propias o una red de distribuidores autorizados. TMI opera internacionalmente con presencia directa en España, Estados Unidos, México y una red de distribución en más de 50 países.   Conclusión: cómo acertar en la elección de tu ensacadora industrial
Elegir la máquina ensacadora correcta requiere analizar tu producto, definir tus objetivos de producción y evaluar el cumplimiento normativo que exige tu sector. No existe una solución universal: la mejor ensacadora es la que se adapta específicamente a tus necesidades operativas.
  Empieza por entender las características físicas de tu producto y el formato de saco que utilizarás. Luego, determina si necesitas la flexibilidad de un sistema semiautomático o la productividad de una línea totalmente automatizada. No olvides verificar las certificaciones necesarias para tu industria y mercado de destino.
  Finalmente, evalúa el proveedor con la misma atención que dedicas al equipo. La experiencia sectorial, la capacidad de personalización y el soporte posventa marcarán la diferencia en el rendimiento a largo plazo de tu inversión. TMI acompaña a sus clientes desde el análisis inicial del producto hasta el mantenimiento durante toda la vida útil del equipo, asegurando que cada línea de ensacado alcance su máximo potencial.   Preguntas frecuentes sobre máquinas ensacadoras industriales
¿Qué tipo de ensacadora necesito para productos en polvo?
Los productos en polvo y de baja granulometría requieren sistemas con dosificación por sinfín y fluidificación. Las ensacadoras de válvula son especialmente adecuadas porque permiten un llenado limpio con mínima generación de polvo. TMI ofrece modelos como la ILERSAC VBF, diseñada específicamente para este tipo de productos con capacidades de hasta 450 sacos por hora.
  ¿Cuántos sacos por hora puede producir una ensacadora automática?
La capacidad varía según el tipo de sistema y producto. Las ensacadoras automáticas de boca abierta alcanzan entre 700 y 1.400 sacos por hora. Los sistemas FFS de alta velocidad pueden superar los 2.600 sacos por hora. TMI diseña cada solución según los objetivos de producción específicos del cliente, garantizando que el equipo cubra la demanda real de la planta.
  ¿Qué certificaciones debe tener una ensacadora para la industria alimentaria?
Los equipos para industria alimentaria deben cumplir con las Buenas Prácticas de Manufactura (GMP) y los criterios de diseño higiénico del EHEDG. Para exportar a Estados Unidos, se requiere conformidad con la FDA. TMI fabrica ensacadoras que cumplen estos estándares, incorporando materiales aptos para contacto alimentario, superficies lisas sin zonas de acumulación y sistemas de limpieza integrados.   ¿Cuál es la diferencia entre un sistema FFS horizontal y uno vertical?
Los sistemas FFS horizontales (H-FFS) transportan el producto de forma horizontal hacia la zona de formado del saco, siendo ideales para productos granulados de flujo libre como pellets de plástico. Los sistemas FFS verticales (V-FFS) utilizan la gravedad para el llenado, resultando más adecuados para polvos y productos que fluyen por gravedad. La elección depende de las propiedades físicas del producto a envasar.
  ¿Qué mantenimiento requiere una máquina ensacadora industrial?
El mantenimiento incluye inspecciones periódicas de componentes de desgaste (correas, rodamientos, juntas), calibración de sistemas de pesaje, limpieza de zonas de contacto con producto y verificación de funcionamiento de sensores y actuadores. TMI recomienda programas de mantenimiento preventivo con revisiones trimestrales o semestrales según la intensidad de uso, complementados con asistencia remota para resolución rápida de incidencias. Fuente: TMI Bagging & Palletizing 

Envasado Una mirada a los nuevos desarrollos sustentables de materiales de empaque para VFFS

4+ MIN

Una mirada a los nuevos desarrollos sustentables de materiales de empaque para VFFS

En los últimos años, se han producido innovaciones y nuevos desarrollos en el campo de los materiales de envasado para aplicaciones en envasadoras verticales tipo VFFS (Vertical, Form, Fill and Seal). Estos desarrollos han sido impulsados por los compromisos ambientales corporativos de grandes multinacionales, así como los requisitos de sustentabilidad y reciclaje específicos de cada país.
  Principio de funcionamiento de una envasadora VFFS: 1. Desbobinado, 2. Formación, 3. Correas de tracción de film, 4. Sellado longitudinal, 5. Sellado Horizontal, 6. Llenado de producto, 7. Movimiento de film, 8. Corte, 9. Entrega de bolsa lista.
En América Latina, se han implementado nuevas legislaciones al respecto. Chile, por ejemplo, ha estado a la vanguardia en la región con la Ley de Responsabilidad Extendida del Productor, conocida como "Ley REP". Esta obliga a las empresas fabricantes e importadoras a organizar y financiar la gestión de los residuos de los productos que venden en el país. Su objetivo es fomentar el reciclaje, minimizar la generación de desechos y promover la economía circular bajo el principio de "quien contamina, paga". En el resto de los países de la región, se siguen caminos similares, cada uno con sus particularidades.

En Europa la legislación está avanzando, pero no sin sus contratiempos, en su mayoría, relacionados con la falta de conocimiento y definiciones claras. En Alemania, particularmente, existe un gran interés por las aplicaciones en base papel. Los envases que respeten la proporción de 95 % papel pueden aprovechar la infraestructura de recolección y reciclado existente. En esta línea, se han desarrollado materiales con diversos tipos de barreras protectoras a la humedad, grasas, etc. Estas soluciones han quedado relegadas a productos secos sin gran necesidad de protección, cómo por ejemplo pastas secas, harinas, granos y cereales. Aquí las propiedades inherentes al papel, como su capacidad aislante, su tendencia a rasgarse y falta de elasticidad, han puesto a prueba la capacidad a adaptarse de los fabricantes de maquinaria y materiales.
Caso de éxito
 

Las soluciones a base de polímeros resultan, en general, las más adecuadas a los intereses de la industria de pet food a nivel mundial. Ofrecen las mejores propiedades protectoras al producto con un impacto limitado en la apariencia del envase. Adicionalmente, para las diferentes exigencias de barrera ya existen soluciones a base de polímeros capaces de reemplazar incluso al aluminio cómo barrera al oxígeno. En este tipo de soluciones podemos distinguir dos corrientes principales. 

En primer lugar, las que buscan utilizar monomateriales, como las monoláminas, o laminados de un solo tipo de polímero, por ejemplo, polietileno. Una aplicación de éxito reciente en Brasil buscó mantener las propiedades de una capa exterior de mayor punto de fusión con MDOPE (polietileno orientado) y una capa interior de polietileno con aditivos para bajar el punto de fusión. Se presentaron desafíos derivados de los coeficientes de fricción internos y externos del film que limitaban su maquinabilidad y una ventana de operación muy reducida en cuanto a las temperaturas de sellado. Mediante el trabajo en conjunto con el proveedor de film, se encontró una formulación que modificó los coeficientes de fricción, logrando que el material pudiera ser arrastrado de manera eficaz por las correas de tracción, que debieron ser modificadas para minimizar deslizamientos. El sellado pudo solventarse gracias a las presiones de sellado monitoreadas electrónicamente, las geometrías, los materiales especiales para las mordazas y tiempos de sellado precisos.

En segundo lugar, aquellas que buscan mantener el laminado compuesto de la misma familia de polímeros, como es el caso de las poliolefinas que permiten su reciclado en conjunto.

Una aplicación típica es la utilización de capas exteriores en base a polipropileno y capas interiores de polietileno. En este caso, las ventanas de trabajo también se estrechan con respecto a un film tradicional de PET/PE, pero suelen ser mejores que en los monomateriales. Asimismo, el aspecto del film suele ser mejor y tener mayor brillo; no obstante, debe tenerse en cuenta la mayor tendencia a rasgarse del polipropileno versus el PET. Nuevamente, estos materiales exigen trabajar sobre presiones, materiales de las mordazas y tiempos de sellado que no necesariamente son los mismos que en los monomateriales.

Es claro que estamos ante una evolución permanente de nuevos materiales, lo que pone en evidencia la necesidad de colaborar entre los fabricantes de film, los proveedores de equipo y las marcas interesadas en aplicar estas nuevas tecnologías en pos de la sustentabilidad.

Se amerita un capítulo aparte para aquello que, en el fondo, es el obstáculo oculto más grande: la falta de infraestructura de muchos países para recolectar y reciclar estos materiales, en especial, en Asia y Latinoamérica. Esto torna los esfuerzos de los gobiernos y las empresas en un sinsentido. Apostamos a que la situación cambie y logremos poner en el mercado productos sustentables que realmente logren disminuir la huella en el medioambiente. Por Clivio Solutions
Fuente: All Pet Food Magazine


Automatización

Automatización Valor estratégico en la industria pet food

6+ MIN

Valor estratégico en la industria pet food

Hoy, el valor real de una materia prima se construye a partir de múltiples factores que van más allá de su costo o composición química. La trazabilidad del origen, la capacidad de preservar sus propiedades durante el almacenamiento y la producción se han convertido en variables determinantes para los fabricantes de alimentos para mascotas.

En este escenario, la relación entre ingredientes y tecnología de procesos adquiere una relevancia creciente, porque la calidad de una materia prima no solo depende de su origen, sino también de cómo es gestionada dentro de la planta productiva.
Nuevos ingredientes, nuevas exigencias para la industria
La evolución del mercado pet food está impulsando una diversificación sin precedentes en el tipo de ingredientes utilizados en las formulaciones. A las materias primas tradicionales se suman hoy nuevas fuentes proteicas, compuestos funcionales y aditivos especializados que buscan responder a demandas nutricionales cada vez más específicas.

Esta expansión del universo de ingredientes introduce nuevos desafíos para las plantas de producción. Cada materia prima posee características físicas particulares que influyen en su comportamiento durante el almacenamiento, el transporte y la dosificación.
Cuando el comportamiento físico del ingrediente se vuelve crítico
Más allá de su perfil nutricional, las materias primas utilizadas en la industria pet food presentan comportamientos físicos muy diversos. Variables, como el tamaño de las partículas, la humedad, la densidad aparente o la tendencia a la compactación pueden afectar significativamente la forma en que los ingredientes se comportan dentro de los sistemas de manejo de sólidos.

Ingredientes, como harinas de origen animal y vegetal, subproductos proteicos, harinas de pescado o algunos concentrados suelen presentar problemas de fluidez, generando fenómenos, que incluyen la compactación, la formación de bóvedas o zonas muertas dentro de los silos y/o celdas de almacenamiento.

Cuando esto ocurre, las consecuencias pueden ir más allá de una simple interrupción del proceso productivo. La retención prolongada de material almacenado puede generar degradación del ingrediente, contaminación cruzada entre lotes o pérdida de trazabilidad en la cadena de producción.

En otras palabras, una materia prima de alta calidad puede perder parte de su valor si no se gestiona correctamente dentro de la planta.
El impacto del almacenamiento en la calidad del ingrediente
Uno de los aspectos menos visibles en la cadena de valor del pet food es el impacto que tienen los sistemas de almacenamiento y recuperación de materias primas sobre la calidad final del ingrediente.

En muchos casos, los silos tradicionales presentan limitaciones para manejar materias primas con baja fluidez. La formación de puentes o túneles internos puede impedir el flujo uniforme del producto, generando zonas donde la materia prima permanece retenida durante largos períodos.

En el caso de las bodegas planas organizadas en celdas, también se presentan desafíos relevantes desde el punto de vista operativo y de calidad. La ausencia de sistemas automatizados de extracción dificulta la gestión eficiente del flujo de materiales, incrementando el riesgo de manipulación excesiva y, en consecuencia, de contaminación del producto. Asimismo, la imposibilidad de garantizar una correcta rotación bajo criterios FIFO (First In, First Out) puede derivar en la permanencia prolongada de ciertos lotes. A esto se suma el riesgo operativo asociado al almacenamiento en altura, donde la presión ejercida por el propio material puede generar compactación o aplastamiento, afectando las características físicas de la materia prima y su desempeño posterior en el proceso.

Este fenómeno no solo afecta la eficiencia operativa, sino que también compromete la rotación adecuada del producto almacenado. Cuando no se garantiza un flujo controlado bajo principios FIFO es posible que materias primas más antiguas permanezcan en el sistema mientras nuevos lotes ingresan al proceso productivo.

Para una industria que exige altos estándares de calidad, trazabilidad y seguridad alimentaria, estas situaciones representan un desafío importante.
Tecnología para preservar el valor del ingrediente
Frente a estos desafíos, la ingeniería de procesos y las tecnologías de manejo de materiales desempeñan un papel clave para preservar el valor real de las materias primas dentro de la planta.
Entre estas soluciones se encuentran los sistemas de extracción desarrollados por Laidig Systems, diseñados para trabajar con materiales de baja fluidez y productos que tienden a compactarse durante el almacenamiento. Estos sistemas permiten recuperar la materia prima almacenada de forma progresiva y uniforme, favoreciendo una rotación adecuada de esta.
 
Este tipo de tecnología contribuye a mantener condiciones de almacenamiento más estables, reducir la retención y asegurar que los ingredientes sean utilizados dentro de parámetros controlados de tiempo y calidad.

Además, la automatización del proceso de descarga elimina la necesidad de intervenciones manuales dentro de los silos, mejorando significativamente las condiciones de seguridad operativa en la planta.
Cuando la ingeniería se vuelve parte de la calidad
La gestión eficiente de materias primas no depende únicamente de la calidad del ingrediente o del diseño de los equipos individuales. Requiere una visión integral que contemple toda la cadena de manejo dentro de la planta: desde la recepción inicial hasta su incorporación en las etapas de mezcla o procesamiento.

En este contexto, las soluciones de ingeniería industrial permiten integrar sistemas de almacenamiento, transporte interno, dosificación y control de procesos en una arquitectura productiva coherente y eficiente.

En Clivio Solutions, trabajamos en el desarrollo e implementación de soluciones de ingeniería para el manejo eficiente de materias primas, adaptando tecnologías internacionales a las necesidades específicas de cada planta. El objetivo es garantizar que las materias primas mantengan su calidad, trazabilidad y funcionalidad a lo largo de todo el proceso productivo.
El verdadero valor de la materia prima
La evolución del sector pet food muestra que el concepto de valor asociado a los ingredientes está cambiando. Hoy, una materia prima no se evalúa únicamente por su precio o su composición nutricional, sino también por su capacidad de integrarse de manera eficiente dentro de sistemas productivos cada vez más sofisticados.

En este nuevo escenario, los ingredientes, la tecnología y los procesos forman parte de un mismo ecosistema industrial. La forma en que una planta gestiona sus materias primas puede influir directamente en la calidad del producto final, la estabilidad del proceso y la confiabilidad de la cadena de suministro.

Por este motivo, el valor real de una materia prima no solo se encuentra en su origen o en su formulación, sino también en la capacidad de la industria para preservarlo a lo largo de todo el proceso productivo. Por Clivio Solutions
Fuente: All Pet Food Magazine

Automatización Más eficiencia, menos espacio: el auge del paletizado compacto 
 

5+ MIN

Más eficiencia, menos espacio: el auge del paletizado compacto   

El paletizado compacto surge como respuesta a esta realidad: automatizar el apilado de sacos en espacios reducidos sin comprometer estabilidad, productividad ni calidad del pallet. En este artículo analizamos los fundamentos técnicos, las ventajas competitivas y el impacto operativo del paletizado compacto, mostrándote algunos ejemplos de soluciones propuestas por TMI.    Qué es un sistema de paletizado compacto   El paletizado compacto se refiere a configuraciones automatizadas cuyo diseño minimiza la ocupación de suelo industrial sin renunciar a funcionalidades esenciales: manipulación controlada, patrones configurables, compactado, y posibilidad de integrar envolvedoras, mesas de acumulación o módulos de carga vacía. 
  Es decir, se trata de diseñar configuraciones automatizadas capaces de mantener precisión en el posicionamiento y estabilidad estructural, reduciendo al mismo tiempo el footprint del sistema. 
  Normalmente se trata de configuraciones flexibles, preensambladas, modulares y escalables que permiten mantener un alto OEE sin ocupar más espacio del necesario. 
  Este tipo de soluciones resulta especialmente relevante en escenarios como: 
  Reconversiones de planta donde no es posible ampliar superficie.  Líneas con múltiples entradas que necesitan descentralizar el paletizado.  Procesos de media velocidad (500–1.500 sacos/h) que necesitan soluciones rentables pero automatizadas.  Limitaciones arquitectónicas, ya sea por altura libre, columnas estructurales o circulación de operarios. 
  Diseño, operación y seguridad de los sistemas paletizados compactos   Un sistema compacto debe cumplir los mismos requisitos críticos que un paletizador convencional: 
  Precisión en posicionamiento en los ejes X, Y, Z.  Estabilidad mecánica de la carga paletizada (con topes formadores de capas).  Compatibilidad con distintos formatos, pesos y niveles de producción.  Facilidad de mantenimiento y acceso técnico. 
  En este sentido, soluciones como ILERPAL H, ILERPAL L e ILERPAL P materializan distintas aproximaciones dentro del concepto compacto. 
  El modelo ILERPAL H, con estructura cerrada y elevador vertical de sacos, permite integrar conformación de capa y transferencia en un espacio reducido, manteniendo producciones elevadas y acabados de alta calidad. 
  El ILERPAL L, diseñado en configuración desmontable y con carga de palet a nivel bajo, resulta especialmente adecuado en instalaciones con accesos limitados o restricciones logísticas, sin renunciar a estabilidad ni rendimiento. 
  Por su parte, el ILERPAL P ofrece una arquitectura modular que facilita configuraciones extremadamente compactas, adaptándose a plantas donde el espacio es el principal condicionante del proyecto. 
  Además, todos los modelos compactos de TMI permiten integración con enfardado mediante ILERGIR, lo que permite cerrar el ciclo de final de línea sin necesidad de ampliar el layout, consolidando una célula totalmente automatizada en superficie mínima.    Ventajas del paletizado compacto frente a sistemas tradicionales   La ventaja del paletizado compacto no se limita al ahorro de espacio, sino que tiene otras implicaciones directas en la operación diaria. 
  Reducción del footprint total del sistema: al reducir la ocupación de suelo en hasta un 40 % frente a configuraciones tradicionales con mesas y transportadores extensos, se libera espacio para circulación, almacenamiento o futuras ampliaciones. 
  Eficiencia energética: al eliminar elevadores, cadenas pesadas o transportadores auxiliares, se reduce el consumo eléctrico y de aire comprimido, lo que impacta directamente en el coste operacional por ciclo paletizado. 
  Tiempos de implantación reducidos: el carácter modular de estas soluciones suele traducirse en tiempos de implantación más cortos. La posibilidad de suministrar células preensambladas reduce la necesidad de obra civil y acelera los procesos de validación FAT y SAT, un factor decisivo cuando los calendarios de producción son ajustados. 
  Alta adaptabilidad a cambio de formato: desde el punto de vista operativo, la gestión de recetas mediante HMI permite cambiar patrones de paletizado sin ajustes mecánicos manuales, facilitando la adaptación a distintos SKU o lotes de producción. 
  Menor impacto sobre el layout existente: los sistemas compactos son ideales para integrarse en líneas existentes sin necesidad de rediseño logístico o de flujo, lo que reduce la fricción en proyectos de retrofit o modernización.    La experiencia de TMI con el paletizado compacto   En TMI hemos desplegado soluciones compactas en plantas de más de 40 países, adaptando cada célula a las necesidades productivas, de espacio y de flujo del cliente. 
  El auge del paletizado compacto es especialmente visible en sectores donde la densidad de planta y la robustez operativa son críticas, por ejemplo: 
  Químico y agroquímico: donde la resistencia mecánica y la estanqueidad del entorno obligan a líneas de bajo mantenimiento y diseño cerrado.  Ingredientes y alimentación seca: cambios frecuentes de lote o SKU exigen sistemas versátiles, compactos y de limpieza fácil.  Sales y aditivos: productos agresivos o polvorientos, donde la sencillez estructural y el acceso directo al área de mantenimiento son críticos. 
  El desafío en estos casos no es únicamente producir más, sino hacerlo con mayor eficiencia espacial, menor consumo energético y mayor flexibilidad ante cambios de mercado. Integrar soluciones compactas en el final de línea permite automatizar en poco espacio, optimizando el layout sin penalizar el rendimiento. 
  Si estás valorando optimizar el espacio de tu planta sin renunciar a productividad y estabilidad, el equipo técnico de TMI puede ayudarte a diseñar una solución de paletizado compacto adaptada a tu realidad productiva. Descubre más sobre nuestras soluciones de paletizado en nuestra web. 
Àngel Pedrós Castany, Product Owner en TMI Bagging & Palletizing. Fuente: TMI Bagging & Palletizing


Transporte

Transporte FMIS es nombrada ensambladora oficial de los transportadores MPE CHAIN-VEY en Brasil

2+ MIN

FMIS es nombrada ensambladora oficial de los transportadores MPE CHAIN-VEY en Brasil

Con sede en Dourado-SP y una experiencia consolidada en el suministro de soluciones para el movimiento y procesamiento industrial, FMIS se destaca por su alta calidad, rigor técnico y capacidad de personalización de equipos. Su estructura moderna, equipo altamente calificado y compromiso con plazos y estándares internacionales convierten a la empresa en un referente en la atención de las demandas de la industria de alimentos, raciones e insumos para mascotas.   El Chain-Vey, desarrollado por MPE, es reconocido globalmente como uno de los transportadores más eficientes e higiénicos del mercado. Su sistema cerrado de cadenas y discos permite un movimiento suave y continuo de productos, preservando la integridad de los gránulos y evitando contaminaciones. Entre sus principales ventajas se destacan: Bajo consumo de energía y alta eficiencia operativa Diseño sanitario y fácil limpieza Mínima degradación del producto Sellado contra polvo y contaminación cruzada Flexibilidad de diseño, adaptándose a espacios reducidos y rutas complejas Robustez y durabilidad de los materiales utilizados   La asociación entre FMIS y MPE – Chain-Vey representa un avance significativo para fabricantes y proveedores del sector de alimentos para mascotas en Brasil. Ahora, los clientes cuentan con un montaje nacional homologado en menor tiempo, soporte técnico especializado y mantenimiento más sencillo, sin renunciar a la calidad y rendimiento reconocidos internacionalmente.   'Estamos orgullosos de traer al mercado brasileño el montaje oficial de los transportadores Chain-Vey. Esto significa más agilidad, fiabilidad y competitividad para nuestros clientes', afirma Juliano Santos, Director de FMIS. Con esta nueva etapa, FMIS reafirma su compromiso de ofrecer al mercado de alimentos para mascotas soluciones de transporte industrial que unen tecnología, durabilidad y eficiencia, garantizando más productividad y calidad para toda la cadena.   Fuente: MPE CHAIN-VEY

Transporte Nuevo Sistema de Transporte tubular por arrastre cuidadoso con el producto.

2+ MIN

Nuevo Sistema de Transporte tubular por arrastre cuidadoso con el producto.

La fragilidad de ciertos productos en la cadena de producción alimentaria es uno de los desafíos a los que se enfronta la industria diariamente. Frutos secos, alimentos para mascotas y otros productos con riesgo de rotura requieren un manejo cuidadoso para evitar pérdidas, garantizar la integridad del producto, mantener los estándares de calidad y en algunos casos la necesidad de mantener la homogeneidad de mezclas de productos. Las soluciones convencionales de transporte a menudo presentan limitaciones, lo que ha llevado a la necesidad de innovar y encontrar métodos más efectivos. Para solucionar estas problemáticas, se ha innovado con un sistema de transporte de arrastre mediante un cable con discos especiales que permite un transporte suave y uniforme y minimizando el riesgo de rotura durante el proceso de transporte.
Este sistema de transporte también asegura la mezcla homogénea de productos durante todo el proceso, desde la entrada hasta la salida. Esto no solo mejora la eficiencia del proceso, sino que también garantiza la coherencia en la calidad del producto final. Ventajas Clave del Sistema de Arrastre mediante Cable: Reducción de Pérdidas: Al minimizar el riesgo de rotura de productos, el sistema de arrastre mediante cable contribuye significativamente a la reducción de pérdidas y producto no conforme. Consistencia en la Calidad: La garantía de homogeneidad en productos con mezcla asegura la consistencia en la calidad del producto final, fortaleciendo la reputación de la marca. Adaptabilidad: Este sistema se adapta fácilmente a diversas configuraciones de producción, ofreciendo versatilidad a las empresas alimentarias. El sistema de transporte de arrastre mediante cable emerge como una solución innovadora y crucial para el sector alimentario, especialmente en el manejo de productos frágiles, dónde la alternativa de transporte neumático no es viable. Al abordar los desafíos asociados con la rotura de productos, este sistema no solo mejora la eficiencia operativa, sino que también contribuye a la garantía de calidad y la reducción de pérdidas en la cadena de producción alimentaria.

Fuente: Sahivo.


Molienda

Molienda Aumente la eficiencia en la producción de alimentos para mascotas: ¿Por qué debería pensar en la molienda?

9+ MIN

Aumente la eficiencia en la producción de alimentos para mascotas: ¿Por qué debería pensar en la molienda?

Los principales retos a los que se enfrenta hoy en día el productor de alimentos para mascotas en la molienda son:
  Nuevas recetas ricas en grasas y proteínas para una nutrición óptima. La demanda de una textura fina y uniforme y un aspecto atractivo requiere una molienda fina. El aumento de los costes energéticos reduce los márgenes y la molienda es una de las fases del proceso que más energía consume.   Ingredientes en evolución: expectativas en evolución   Las recetas modernas de alimentos para mascotas incorporan una variedad cada vez mayor de ingredientes o un mayor contenido de harina de carne y huesos, lo que plantea retos únicos de molienda debido a su mayor contenido de proteínas, grasas y humedad. Las recetas de alta calidad suelen contener más del 30 % de harina de huesos y carne y un nivel de grasa superior al 8 %.
  Los molinos de martillos más antiguos suelen tener dificultades con estas recetas, ya que tienden a sufrir taponamiento al procesar dichos componentes, lo que provoca un mayor consumo de energía y una acumulación de calor. Estos problemas no solo consumen más energía, sino que también degradan los nutrientes sensibles, comprometen la calidad del producto y requieren un mantenimiento más frecuente.       Molino de martillos FD 32 Pro instalado en la producción de alimentos para mascotas   Molienda fina y rendimiento de extrusión   Más allá de los beneficios nutricionales, el tamaño de las partículas tiene un impacto significativo en el rendimiento de la extrusión. Una molienda más fina y uniforme mejora la absorción de agua y la gelatinización del almidón durante el proceso de extrusión. Estos factores tienen un efecto en la consistencia, la finura y la densidad aparente de los alimentos para mascotas. Además, una molienda más fina y uniforme reduce el desgaste de los equipos de extrusión, lo que a su vez reduce los costes de mantenimiento y el tiempo de inactividad.
  Si bien la molienda fina ofrece claras ventajas en términos de valor nutricional y procesamiento, también plantea un reto importante para los molinos de martillos. Se requieren cribas de menor diámetro de perforación para lograr una molienda más fina, lo que a menudo se traduce en un menor rendimiento y un mayor consumo de energía. También, aumenta el riesgo de taponamiento de las cribas y se genera más calor debido a los tiempos de molienda más largos.
  El calor excesivo puede descomponer nutrientes sensibles y hacer que el almidón se gelatinice prematuramente. Este calor también puede sobrecalentar las piezas mecánicas y, en casos extremos, aumentar el riesgo de incendio.
  Muchos sistemas de molinos de martillos no fueron diseñados para la molienda fina. Los sistemas más antiguos se diseñaron para grados de molienda más gruesos, en los que una finura media era totalmente suficiente. La molienda fina requiere velocidades de rotor más altas, áreas de cribas más grandes, un flujo de aire optimizado y una integración inteligente de los procesos. Sin estos requisitos previos, los fabricantes se enfrentan a un aumento de los costos operativos, a pérdidas de producción y en la rentabilidad.   El FD 32 Pro: un molino de martillos moderno diseñado para productores de alimentos para mascotas   El nuevo molino de martillos FD 32 Pro de Tietjen se diseñó para hacer frente a estos retos y está fabricado para abordar precisamente estos desafíos energéticos y de proceso. 
  Las principales innovaciones incluyen:
  Área de cribas expandida de 4,8 m²: permite una molienda de alta capacidad para alimentar la nueva generación de extrusoras con un solo molino. Esto ahorra en gastos de inversión y en costos operativos. 
  Menor distancia entre el martillo y las cribas: minimiza el taponamiento de las cribas incluso con ingredientes con alto contenido en grasa.
  Variadores de frequencia para motores de accionamiento: permiten optimizar la velocidad del rotor, de modo que el molino solo utiliza la energía necesaria para cada receta.
  Placas de impacto y cribas modulares: el menor tiempo de retención del producto en el molino y las cribas que se adaptan perfectamente al producto permiten una molienda más rápida con menor consumo de energía.
  Sistema de cambio rápido del bastidor de martillos y diseño de fácil manejo: las grandes puertas correderas, el fácil cambio de martillos y la construcción robusta permiten una larga vida útil, lo que reduce aún más el tiempo de inactividad.
  En resumen, el FD 32 Pro es el siguiente paso en el diseño de molinos de martillos, con un enfoque en la eficiencia energética, la molienda fina de alta capacidad y la simplicidad operativa, lo que ayuda a los fabricantes de alimentos para mascotas a convertir el procesamiento moderno en oportunidades para un crecimiento sostenible y rentable.. 
  Cribas de 0,8 mm (mesh 20-25) tras la molienda de recetas de alimentos para mascotas con alto contenido en grasas y proteínas.   Gracias a su gran tamaño, el molino FD 32 Pro permite a los fabricantes de alimentos para mascotas obtener un alto rendimiento y una granulometría fina al mismo tiempo moliendo recetas de pet food. El rendimiento del molino de martillos cumple con los requisitos de la última generación de extrusoras de alta capacidad.
  El FD 32 Pro puede procesar incluso recetas con alto contenido en grasas y proteínas a través de cribas de 0,8 mm (tamaño aproximado de la Mesh: 20 a 25) sin taponamiento, algo que la mayoría de los molinos no pueden lograr sin paradas repetidas o sin usar múltiples máquinas.   Ahorre más energía con un sistema de molienda de diseño óptimo   Para lograr mejoras aún mayores y maximizar tanto la eficiencia energética como la productividad, es esencial confiar no sólo en el molino de martillos de alto rendimiento FD 32 Pro, sino en todo el sistema de molienda. Al considerar el proceso de molienda en su conjunto, se abren varias oportunidades para lograr un ahorro energético significativo y mejoras operativas.   Pretriturado de ingredientes gruesos Al integrar una pretrituradora como la CR900 de Tietjen, los ingredientes gruesos como las legumbres o los pellets grandes pueden someterse a un pretriturado antes de entrar al molino de martillos. El resultado es un producto más homogéneo que requiere menos tiempo en el molino de martillos, lo que reduce tanto el tiempo de permanencia como la generación de calor.   La aspiración optimizada y el transporte del producto ahorran energía
Una aspiración correctamente diseñada contribuye significativamente a aumentar la eficacia del proceso en los molinos de martillos.   Mejora de la descarga del producto
El sistema de extracción permite eliminar de forma selectiva las partículas que han alcanzado la finura deseada. Los componentes gruesos permanecen en la cámara de molienda hasta que se trituran lo suficiente. Una extracción insuficiente también dejaría partículas finas en la cámara de molienda, lo que reduciría el rendimiento, aumentaría el consumo de energía y supondría una carga innecesaria para la máquina.   Estabilización térmica del material molido
Durante el proceso de molienda se genera calor por fricción, lo que puede calentar considerablemente el material molido. La aspiración reduce este efecto, ya que el flujo de aire enfría continuamente el material. Esto evita daños relacionados con la temperatura en ingredientes sensibles, ayuda a garantizar una calidad constante del producto y minimiza el riesgo de explosiones de polvo.
  Por lo tanto, el diseño competente y la integración de la aspiración son factores clave para la seguridad operativa, la eficiencia energética y la calidad del producto en el proceso de molienda con molino de martillos.
Distribución uniforme del producto
El dispositivo de alimentación de un molino de martillos realiza varias tareas fundamentales: distribuye el material de alimentación de manera uniforme por toda la anchura del molino para aprovechar al máximo la superficie de impacto y cribado, mantener un desgaste uniforme, y utilizar la potencia de motor de manera eficiente. En el caso de mezclas de productos con componentes de diferentes pesos y difíciles de molienda, el sistema ajusta automáticamente la velocidad de alimentación, controlada por la carga del motor del molino (dosificación dependiente de la carga), de modo que el punto de funcionamiento se mantenga siempre óptimo. Además, el sistema de alimentación garantiza la separación de objetos extraños, como metales o piedras, para evitar daños en el molino y riesgos de explosión.
  También suministra el aire de aspiración para la molienda. Tietjen ha desarrollado un nuevo alimentador de tambor DA 376 para el FD 32 Pro, que está especialmente diseñado para el molino y las propiedades de los alimentos para mascotas y aquafeed. 
  Un imán separa las materias extrañas magnéticas y el aire de aspiración se utiliza para la separación de materiales pesados. El caudal se regula mediante la velocidad de giro del tambor.   Conclusión   Una molienda fina y homogénea es la clave para producir alimentos para mascotas de alta calidad.
  Con el molino de martillos FD 32 Pro Tietjen ofrece una potente solución que combina la máxima finura de molienda con un alto rendimiento gracias a una tecnología innovadora, y que es ideal para procesar recetas exigentes, con alto contenido en grasas y proteínas.
  Sin embargo, el sistema en su conjunto sigue siendo crucial para lograr la máxima eficiencia y calidad del producto: la coordinación óptima del molino de martillos, el pretriturado, la aspiración y el mantenimiento regular dan como resultado un funcionamiento energéticamente eficiente, reducen el tiempo de inactividad y garantizan un producto final de alta calidad constante. Quienes confían en la moderna tecnología de molienda de Tietjen y en un sistema bien diseñado están perfectamente equipados para la producción de alimentos para mascotas en el futuro.
  Por Tietjen
Fuente: All Pet Food Magazine

Esto es Tietjen
Desarrollamos, diseñamos y producimos molinos de martillos y tecnología de molienda en Alemania desde 1959. Nuestra especialidad es atender las demandas complejas de nuestros clientes: desde el primer contacto para diseñar y ofrecer una planta óptima hasta el servicio de posventa. Somos tu socio capacitado en moliendas de impacto, desarrollamos soluciones y nos ocupamos de su puesta en marcha en todo el mundo.  

Molienda FD 24 Pro, los nuevos molinos de martillos de la serie FD Pro

2+ MIN

1

FD 24 Pro, los nuevos molinos de martillos de la serie FD Pro

Las características probadas de los molinos de martillos Tietjen, como la robustez, la facilidad de uso y el funcionamiento del rotor con bajas vibraciones, se mantienen y se complementan con detalles innovadores. Por ejemplo, el diámetro del rotor se ha aumentado en 100 mm para lograr una mayor velocidad periférica de los batidores. Además, se ha reducido la distancia entre las puntas de los martillos y la criba, lo que reduce eficazmente la obstrucción de las aberturas de la criba en recetas que contienen alto contenido en engrasar y proteínas.

En la FD 24, la cámara de molienda tiene una longitud de 1200 mm y está dividida por una pared central, lo que facilita la manipulación de los tamices de 600 mm de ancho. El área de cribado es de 3,6 m² (5580 pulgadas cuadradas) y se utilizan cuatro tamices por segmento de cámara. Un soporte de tamiz de nuevo desarrollo garantiza un sellado fiable para que no entren granos extraños en el producto final.

La distribución del tamaño de las partículas puede influirse de forma específica hacia estructuras más finas con un ancho de grano estrecho si se utilizan placas de impacto en lugar de las cribas superiores. Las zonas de impacto adicionales entre los segmentos de cribado crean más posibilidades de optimización. De este modo, se pueden utilizar perforaciones de criba más grandes sin que la calidad del producto se vea afectada, lo que permite un ahorro energético notable.

Durante el funcionamiento, la FD 24 Pro convence por su facilidad de mantenimiento y su eficiencia. Las puertas correderas a ambos lados de la máquina facilitan el acceso para cambiar las cribas y los batidores. El cambio de batidores se realiza mediante el probado sistema de soporte intercambiable. El resultado: un servicio más rápido, tiempos de inactividad más cortos y un funcionamiento más eficiente desde el punto de vista energético.

  Fuente: Tietjen Verfahrenstechnik GmbH

Contacto
Tietjen Verfahrenstechnik GmbH
Marketing
Sandra Mohr
Vor der Horst 6
25485 Hemdingen
E-Mail: pr@tietjen-original
Internet: www.tietjen-original.com


Dosificación

Dosificación Innovando juntos: Un nuevo avance para la industria de premezclas y alimentos para mascotas

4+ MIN

Innovando juntos: Un nuevo avance para la industria de premezclas y alimentos para mascotas

La elección del cliente de la solución CS-WP
  Un cliente de KSE con sede en Estados Unidos, activo en el sector de premezclas, seleccionó la solución 'CS-WP' debido a una necesidad urgente de optimizar la utilización del espacio en sus instalaciones de producción. Esta innovadora solución les permitió ahorrar un importante espacio vertical, con reducciones de 4 a 5 metros respecto de un sistema de pesaje convencional. Además, el sistema CS-WP ofrece separación directa de contaminantes para todas las materias primas, lo que garantiza que toda la instalación permanezca libre de contaminación.   Otro cliente en España, un fabricante líder de aditivos, también ha expresado interés en la solución CS-WP debido a sus estrictos requisitos de control de contaminación. El sistema CS-WP permite transportar de forma segura los macroingredientes en contenedores exclusivos, lo que garantiza una distribución limpia y flexible a tres separadas líneas de mezcla.   Exploración de alternativas basadas en el mercado   El cliente exploró dos soluciones alternativas. Inicialmente, se consideró un sistema de transporte neumático tradicional, pero se descartó por problemas de higiene y excesivo consumo de energía. La segunda opción implicaba un concepto de contenedor dependiendo en 'AGVs' (Vehículo Guiado Automáticamente). Al final, el concepto CS-WP de KSE surgió como la solución más adecuada y perfectamente integrable, permitiendo mantener la altura compacta deseada del edificio.   Ampliaciones y desarrollos futuros   El cliente posiciona el proyecto con el 'CS-WP' como una 'Planta de Próxima Generación', insinuando la posibilidad de establecer futuras plantas basadas en el mismo concepto. Se trata del primer proyecto conjunto del cliente español y KSE, con aspiraciones de extender este concepto a otras instalaciones, asumiendo así un rol pionero en la industria española de aditivos alimentarios.   Una solución innovadora   El 'CS-WP' surgió como una solución de pesaje innovadora dentro el sistema 'ACT', reconocido por sus capacidades de transporte interno. Los fabricantes buscan soluciones que ahorren espacio en sus plantas y, al mismo tiempo, aspiran a lograr una contaminación mínima al dispensar los productos directamente en contenedores autonomos. Diseñada para adaptarse a un amplio rango de dosificación, esta solución destaca por su versatilidad.   Proceso de desarrollo intensivo   El concepto rápidamente resonó con las necesidades de nuestros clientes y las demandas de la industria, particularmente, en sectores como premezclas y alimentos para mascotas. El proceso de desarrollo del 'CS-WP' implicó abordar varios desafíos de diseño, como lograr un equilibrio óptimo en la configuración. Con unas dimensiones de aproximadamente 1,5 x 1,5 metros y una altura de 5 a 6 metros, se obtuvo una columna cuatro veces más alta que ancha. Esta configuración planteaba posibles riesgos de vuelco, especialmente cuando el sistema estaba en movimiento mientras llevaba peso en la parte superior. Para evitar esto, se implementaron medidas de seguridad contra vuelcos y se realizaron pruebas exhaustivas.   Otro aspecto crucial implicó un examen meticuloso del proceso de extracción del sistema. Los clientes suelen invertir en un sistema 'ACT' para mantener un entorno de trabajo impecable con una contaminación mínima. Sin embargo, si el polvo se escapa por las juntas abiertas durante cada movimiento, este objetivo se ve comprometido. Además, el proceso de extracción no debe interferir con la señal de pesaje durante el proceso de dosificación, lo que garantiza que la precisión no se vea comprometida.   Tras una amplia consulta y colaboración con proveedores, nuestros equipos mecánicos, eléctricos y de software idearon y ejecutaron múltiples conceptos. Actualmente, hay dos variantes disponibles: una en la que el polvo de los filtros regresa con el producto, minimizando la contaminación pero asegurando que todo el producto lo acompañe durante el procesamiento, y otra en la que la extracción de polvo dirige los desechos a un punto de descarga remoto, eliminando la contaminación pero generando desperdicios. La selección entre estas variantes depende de las necesidades y requisitos específicos del cliente.   La fase operativa   Durante la fase de implementación de soluciones industriales, abordar los desafíos técnicos es sólo una parte de la ecuación; comprender el uso en el mundo real es igualmente vital. Por lo tanto, KSE incluye a su departamento de servicio desde el inicio de un proyecto para garantizar que aspectos como las posiciones de limpieza, la accesibilidad y la seguridad de la instalación se tienen en cuenta. Este enfoque establece una base sólida para un proyecto exitoso, mejorando tanto la eficiencia como la seguridad.   Por: KSE Process Technology

Fuente: All Pet Food Magazine


Laboratorio

Laboratorio El costo invisible de la materia prima económica: como impacta realmente en la rentabilidad

5+ MIN

El costo invisible de la materia prima económica: como impacta realmente en la rentabilidad

En la práctica, el precio unitario rara vez refleja el costo total de utilización de un ingrediente. Factores como la estabilidad, la estandarización, el desempeño tecnológico y la confiabilidad de la cadena de suministro ejercen una influencia directa sobre la eficiencia industrial y la consistencia del producto final. Ignorar estas variables puede generar una serie de costos invisibles que, con el tiempo, terminan comprometiendo la rentabilidad de la operación.   El límite de comparación basado únicamente en el precio
Tradicionalmente, muchos procesos de compra todavía se basan en comparaciones directas de precio por kilo. Este enfoque parte del supuesto de que ingredientes equivalentes pueden evaluarse únicamente por su valor de adquisición. Sin embargo, materias primas aparentemente similares pueden presentar diferencias relevantes en parámetros como granulometría, contenido de humedad, pureza, concentración del compuesto activo o comportamiento funcional dentro de la formulación.

Estas diferencias suelen pasar desapercibidas durante la negociación comercial, pero se vuelven evidentes durante la producción. Cuando un ingrediente presenta variaciones entre lotes, la operación industrial necesita adaptarse constantemente para mantener la estabilidad del proceso. Ajustes de temperatura, presión, humedad o tasa de inclusión pasan a ser necesarios para compensar variaciones no previstas en la formulación original.   Variabilidad: uno de los principales costos invisibles
La variabilidad es uno de los principales costos ocultos asociados a materias primas de menor precio. En líneas de extrusión, por ejemplo, pequeñas diferencias en la capacidad de absorción de agua o en el comportamiento físico de un ingrediente pueden alterar la expansión del kibble, la textura del producto o la densidad final. Estos efectos exigen correcciones operativas frecuentes y reducen la previsibilidad de la producción.

Otro impacto común está relacionado con el rendimiento industrial. Ingredientes con menor estandarización pueden aumentar la formación de finos, reducir la durabilidad del pellet o generar una mayor cantidad de material fuera de especificación. En algunos casos, esto implica reprocesamiento o descarte parcial de la producción, aumentando el consumo de energía y reduciendo la eficiencia de la línea.   Cuando el ingrediente más barato exige mayor inclusión
Ejemplos de este fenómeno son frecuentes en la industria. Fuentes proteicas con menor digestibilidad pueden requerir una mayor inclusión para alcanzar el mismo nivel nutricional, reduciendo el ahorro inicialmente percibido. Ingredientes minerales con menor concentración del compuesto activo también pueden demandar tasas de inclusión más altas, para aportar el mismo nivel nutricional.

De igual forma, extractos funcionales o aditivos tecnológicos que no presentan una adecuada estandarización, pueden ofrecer un desempeño inconsistente, exigiendo ajustes frecuentes en la formulación o en la operación industrial.

En casos más evidentes, estas variaciones pueden impactar el desempeño del producto final —ya sea en la palatabilidad, en la apariencia o en la consistencia del alimento— llevando a que los tutores perciban una caída en la calidad y afectando directamente la satisfacción y la confianza en la marca.   El costo técnico de la formulación correctiva
Además de los impactos directos en el proceso productivo, existe también un costo técnico frecuentemente subestimado: el tiempo dedicado a la formulación correctiva. Cuando las materias primas presentan una alta variabilidad, los equipos de investigación, desarrollo y calidad necesitan invertir más horas en análisis adicionales, pruebas internas y ajustes de especificación. Este esfuerzo rara vez se contabiliza como parte del costo del ingrediente, pero representa una asignación significativa de recursos especializados.   Trazabilidad y seguridad de la cadena de suministro
Otro factor cada vez más relevante es la trazabilidad de la materia prima. La industria pet food enfrenta exigencias crecientes relacionadas con la transparencia de la cadena de suministro, la seguridad alimentaria y el cumplimiento regulatorio. Ingredientes con origen poco claro o con documentación técnica limitada, pueden generar dificultades en auditorías, cuestionamientos regulatorios e incertidumbre en la estandarización de especificaciones.

En este contexto, la confiabilidad del proveedor y el control de la cadena productiva pasan a tener un papel estratégico. La consistencia entre lotes, la disponibilidad de datos analíticos y la claridad sobre el origen de la materia prima contribuyen a reducir riesgos operativos y a garantizar una mayor previsibilidad en el desempeño de la formulación.   Redefiniendo el concepto de valor
Esta realidad refuerza la necesidad de ampliar el concepto de valor aplicado a los ingredientes utilizados en la industria pet food. Durante mucho tiempo, el precio de adquisición fue considerado el principal criterio de elección, hoy, resulta cada vez más evidente que el valor real de una materia prima está directamente vinculado con su capacidad de aportar estabilidad, funcionalidad y seguridad a lo largo de todo el proceso productivo.

Cuando un ingrediente presenta un comportamiento consistente, permite que la formulación se ejecute con mayor precisión y reduce la necesidad de ajustes operativos. El resultado son líneas de producción más estables, un mejor aprovechamiento de la capacidad industrial y una mayor previsibilidad en la calidad del producto final.   Una nueva pregunta para la industria
Frente a este escenario, cobra cada vez más importancia evaluar el costo total asociado al uso de un ingrediente y no solo el valor pagado por él. En lugar de preguntar cuánto cuesta un ingrediente por kilo, quizás la pregunta más relevante para la industria sea: ¿cuánto cuesta la variabilidad que puede introducir en el proceso?

Las empresas que adoptan esta visión más amplia, logran estructurar cadenas de suministro más estables, reducir riesgos operativos y construir procesos productivos más eficientes. A largo plazo, este enfoque contribuye a márgenes más previsibles y al fortalecimiento de la confianza en las marcas. Por Ludmila Barbi Trindade Bomcompagni – All Pet Food
Fuente: All Pet Food Magazine

Por Ludmila Barbi T. Bomcompagni

Laboratorio Control completo de micotoxinas: desde la materia prima hasta el producto final con ProGnosis Biotech

3+ MIN

Control completo de micotoxinas: desde la materia prima hasta el producto final con ProGnosis Biotech

Nuestras líneas de flujo lateral, Symmetric Green y Quantum Green, están diseñadas para la detección rápida in situ de las principales micotoxinas en los cereales y materias primas para la producción de piensos. La serie Symmetric Green ofrece resultados cuantitativos en solo 3 minutos utilizando un protocolo de extracción verde común a todas las micotoxinas, lo que supone una herramienta eficiente y sostenible. La serie Quantum Mycotoxin, también ofrece resultados cuantitativos y, además, cuenta con un sistema de lectura de doble escaneo lo que permite obtener resultados negativos en un plazo de 30 a 120 segundos. Esta serie está aprobada por el USDA para múltiples micotoxinas, incluyendo FUMO, DON y aflatoxinas totales.
Para la liberación de lotes y las pruebas finales de productos, la serie Bio-Shield 5' ELISA ofrece una solución de alta sensibilidad para la detección de múltiples micotoxinas en una sola prueba. Con resultados disponibles en solo de 5 a 8 minutos, una amplia gama de matrices validadas y un único protocolo de extracción en toda la serie, ayuda a los laboratorios a mejorar la eficiencia sin comprometer la precisión analítica. Compatible con el lector ELISA portátil Byonoy, también permite un uso flexible adaptado para diversos entornos de laboratorio. La serie está aprobada por el USDA para Total 5, DON 5, ZON 5 y FUMO 5, lo que la convierte en una herramienta fiable para instalaciones que operan bajo estrictas normas de calidad.
Nuestro compromiso con el apoyo a los productores de piensos va más allá del rendimiento de los productos. A través de nuestra propia filial en España, ofrecemos a los clientes no solo entregas rápidas y fiables en todo el país, sino también acceso a un equipo local de especialistas en diagnóstico que proporcionan formación práctica, orientación normativa y asistencia técnica en tiempo real adaptada a sus operaciones.
Para ver nuestras pruebas en acción, vea este testimonio del cliente Agrocava S.L., uno de los principales productores de piensos para animales. Descubra cómo nuestras soluciones de diagnóstico han mejorado sus operaciones gracias a su rapidez, simplicidad y rendimiento fiable en el control de calidad diario.         Serie Quantum Mycotoxin – Pruebas Rápidas y Cuantitativas In Situ   La serie Quantum Mycotoxin permite el análisis rápido in situ con resultados cuantitativos fiables. Analice la muestra, escanee con el lector portátil y comparta los resultados al instante a través de la app móvil. Estos tests están aprobados por el Departamento de Agricultura de los EEUU (USDA) y diseñada para tomar decisiones seguras sobre el terreno.         Sobre la empresa   ProGnosis Biotech, con sede en Grecia, es un fabricante y proveedor global de herramientas de diagnóstico con 11 filiales y distribuidores en más de 90 países. La empresa ofrece una amplia gama de kits ELISA y pruebas de flujo lateral para la detección de micotoxinas, alérgenos alimentarios, residuos de antibióticos, OMG, adulteración de la leche y control de histamina. También proporciona soluciones de control de la higiene, como la detección de ATP y diagnósticos clínicos. ProGnosis Biotech diseña y produce anticuerpos, hardware y software propios, incluida una aplicación móvil para Android que permite compartir informes al instante. Comprometida con las prácticas sostenibles, hace hincapié en los métodos de extracción ecológicos y la trazabilidad digital, lo que facilita unas cadenas alimentarias más seguras y protege la salud de los consumidores en todo el mundo.

Visite ProGnosis Biotech AQUÍ     Fuente: ProGnosis Biotech


Seguridad alimentaria

Seguridad alimentaria Más allá del antioxidante: la rancidez como punta del iceberg
6+ MIN

Más allá del antioxidante: la rancidez como punta del iceberg

La reacción natural frente a la detección de reclamos es incrementar la cantidad de antioxidante en el producto, sin embargo, pasa a ser de suma importancia el sistema de trazabilidad como fuente de información, el conocimiento del proceso productivo y el manejo del producto hasta que llega al cliente final.
Materias primas: el punto de partida
El control de las materias primas utilizadas es el punto crítico del proceso y desde donde podemos prevenir, con mayor impacto, los problemas de oxidación.

Trabajar con proveedores confiables es clave, pero no siempre suficiente. Debemos entender en qué condiciones estamos recibiendo las materias primas, y eso se logra a través de los análisis.

En materias primas con mayor contenido de grasa hay tres análisis principales que nos permiten entender en qué parte del proceso de oxidación se encuentran:
  Índice de acidez: es uno de los primeros análisis que se suele tener disponible y mide la cantidad de ácidos grasos libres. Su resultado brinda información sobre el estado de degradación, asociado principalmente a malas condiciones de conservación.
  Índice de peróxidos: su valor nos introduce en el proceso de oxidación, ya que mide los peróxidos que se forman en las primeras etapas, y que indican si esa oxidación está comenzando. Es clave entender que son compuestos inestables, por lo que, dependiendo en qué instancia del proceso se encuentran, pueden ser bajos o altos. Por este motivo, el resultado debe relacionarse con el valor de acidez.
  Índice de anisidina: indica las etapas avanzadas de oxidación cuando ya se tienen presentes los compuestos secundarios, asociados con el olor y sabor característicos de rancidez.  
Los resultados obtenidos por los análisis nos permiten tomar decisiones en base a información y valores de referencia. Lo importante es entender que una materia prima que inicia el estado de oxidación ya se encuentra en un proceso irreversible.
  El proceso productivo: el mayor consumidor de antioxidante
Cada etapa que involucre temperatura, humedad, oxígeno, luz o metales es un punto donde la oxidación puede desencadenarse y avanzar, haciendo que el antioxidante presente se consuma. El objetivo de los antioxidantes en esta instancia es brindar tiempo y colaborar en que la mezcla transcurra sin detonar el proceso de oxidación. Conocer cuáles son esos puntos críticos en cada planta es indispensable para diseñar una estrategia de protección eficaz.

En la molienda y el mezclado confluyen todas las materias primas, dentro de las cuales se incluyen las vitaminas y los minerales. Algunas vitaminas pueden actuar como prooxidantes y, en el caso de los minerales, como el hierro o el cobre, son metales que actúan como catalizadores. Este es uno de los puntos importantes de aplicación de antioxidante.

La extrusión es, sin dudas, el punto más crítico: las temperaturas por encima de los 120 °C, la presión y humedad elevadas hacen que sea la etapa de mayor consumo de antioxidante en el proceso. 

No obstante, todavía restan etapas que someten al producto a altas temperaturas, como el secado, y a grandes flujos de aire, como el enfriado. En esta última fase, aunque la temperatura ya no es el factor determinante, la exposición prolongada y continua al aire genera condiciones favorables para la oxidación, convirtiéndola en una de las etapas más subestimadas del proceso.

En el engrase se produce el segundo punto de aplicación para reforzar el antioxidante. Las grasas que se adicionan con el fin de brindar palatabilidad y/o cobertura, pueden ser utilizadas como vehículos para el antioxidante, que finalmente va a brindar protección a las partículas de alimento extrusado.

Por último, el envasado debe asegurar una barrera frente a la humedad, el aire y la luz durante toda la vida útil del producto. Sin embargo, aunque se tenga un proceso bien controlado, el producto puede verse comprometido si no se cuida una vez fuera de la planta.
Almacenamiento y distribución: el eslabón más difícil de controlar
La temperatura, la humedad y la exposición solar durante el almacenamiento y el transporte pueden desencadenar el proceso de oxidación de manera significativa, especialmente en climas con grandes amplitudes térmicas o temperaturas muy elevadas. El sistema FIFO (del inglés First In, First Out) entonces se convierte en una herramienta esencial que debe aplicarse en todos los eslabones de la cadena, desde la planta hasta los clientes finales. La rotación incorrecta del stock es una causa frecuente de reclamos que, en un inicio, se asumen como problemas de formulación.

Se debe trabajar en capacitación con distribuidores y puntos de venta, reconociendo que esto también es parte de la estrategia de gestión de estabilidad.

Por último, hay un punto más, que es el que señala si las políticas y controles están bien aplicados y eso se logra a través de la evidencia.
Monitoreo de producto terminado: no solo hay que controlar, sino validar
El monitoreo del producto terminado cumple una doble función: no solo se utiliza como control de calidad, sino también como una herramienta de validación del sistema. Los análisis de acidez, peróxidos, anisidina, residuos de antioxidantes y evaluaciones sensoriales permitir seguir la evolución de los parámetros a lo largo del tiempo.

Los estudios de estabilidad van a permitir verificar si la estrategia de antioxidantes es efectiva y si el producto alcanzará la vida útil esperada. Los estudios en tiempo real reflejan las verdaderas condiciones de almacenamiento y son los más representativos, pero requieren el tiempo completo de la vida útil para obtener resultados. Los estudios acelerados, en cambio, permiten obtener una proyección anticipada sometiendo al producto a condiciones controladas para acelerar su degradación, lo que resulta útil en etapas de desarrollo o frente a cambios de formulación. Este tipo de estudios fortalece la validación del sistema, pudiendo utilizarlos para sustentar cualquier decisión sobre la dosificación, los puntos de aplicación o las condiciones de proceso.

Si el sistema de monitoreo está bien diseñado, permitirá detectar desvíos de forma temprana y realizar cualquier ajuste que sea necesario antes de que lleguen al consumidor.
Conclusión
Los problemas de rancidez no pueden ser analizados de forma aislada, ya que son problemas multifactoriales que requieren de una visión del sistema completo. Para eso, es importante conocer nuestras materias primas, controlar nuestro proceso y tomar decisiones con información que lo sustenten. El objetivo es pasar de reaccionar a anticiparse, y entonces, el desafío ya no es elegir el mejor antioxidante, sino lograr diseñar un sistema confiable que lo respalde en todo momento. Por Ing. Mariana Piecenti, Process & Quality Advisor en BBR Industries 
Fuente: All Pet Food Magazine

Seguridad alimentaria La presencia de microplásticos suscita preocupación sobre la composición de los alimentos comerciales para mascotas

2+ MIN

La presencia de microplásticos suscita preocupación sobre la composición de los alimentos comerciales para mascotas

Investigadores de la Universidad de Sussex y la Universidad de Exeter, en el Reino Unido, detectaron la presencia de partículas microscópicas de plástico en el 76 % de los alimentos comerciales para mascotas analizados. Este hallazgo forma parte de un estudio publicado en la revista científica Environmental Toxicology and Chemistry.
  La investigación identificó estos componentes sintéticos en alimentos destinados a perros, gatos y puercoespines. Los hallazgos sirven como indicador para que el sector de la nutrición animal replantee sus procesos.
  ¿Qué tipos de alimentos para mascotas representan el mayor riesgo?
Según los datos obtenidos, los alimentos húmedos (como los sobres y los patés) fueron identificados como los que presentan mayor potencial de exposición diaria de las mascotas a estos compuestos.   El contacto continuo está atrayendo la atención de la comunidad veterinaria mundial, que busca comprender los efectos a largo plazo de estas sustancias invisibles en los cuerpos de los animales.   El rigor metodológico previene fallos en los análisis
Para garantizar la exactitud de los resultados, los científicos adoptaron rigurosos criterios de validación de laboratorio. Solo los resultados que mostraron un índice de similitud superior al 70 % fueron validados oficialmente por el equipo técnico.
  Todo el proceso incluyó controles de muestreo específicos para identificar y descartar cualquier contaminación ambiental, garantizando así la presencia de partículas de plástico en los productos comerciales.
  En relación con los microplásticos en los alimentos para mascotas
¿Qué porcentaje de contaminación indicó la investigación?
El estudio científico reveló que el 76% de los alimentos comerciales analizados contenían trazas y partículas microscópicas de plástico en su composición.
  ¿Qué productos exponen a los animales en mayor medida a estas partículas?
Según los investigadores implicados, el alimento húmedo ofrece el mayor potencial de exposición diaria de las mascotas a componentes plásticos.
  El estudio incluyó piensos formulados, ¿para qué especie animal?
Las muestras de alimentos comerciales para mascotas evaluadas por el equipo de científicos incluían productos destinados a perros, gatitos y puercoespines Fuente: Cães & Gatos